
Správy z priemyslu
 Oct 29, 2026
 Uverejnil správca
Eloxovanie alebo práškové lakovanie: Ako si vybrať správnu povrchovú úpravu pre presné hliníkové diely
Prečo povrchová úprava rozhoduje o výkone presných hliníkových dielov
Presné hliníkové diely zriedka zlyhajú kvôli samotnej základnej zliatine. Pri väčšine zlyhaní v teréne je slabým miestom povrchová vrstva: povrchová úprava, ktorá sa odlupuje pri vibráciách, opotrebováva sa na klznom rozhraní alebo koroduje po niekoľkých mesiacoch soľného postreku alebo skladovania vo vlhku. Pre inžinierov a nákupné tímy je povrchová úprava základným funkčným rozhodnutím, ktoré formuje odolnosť, elektrické správanie, rozmerovú presnosť a celkové náklady. Nie je to kozmetický dodatok.
Na trhu hliníkových komponentov používaných v automobilovej elektronike, priemyselných robotoch a bezpilotných lietadlách dominujú dva procesy: eloxovanie a práškové lakovanie. Oba účinne chránia hliník, no fungujú zásadne odlišným spôsobom. Eloxovanie vytvára vrstvu oxidu zo samotného kovu, zatiaľ čo práškové lakovanie spája polymérnu vrstvu na povrchu. Nesprávny výber môže viesť k predčasnému opotrebovaniu, konfliktom tolerancií, zablokovaniu závitov alebo neočakávanému zvýšeniu rozpočtu po tom, čo už boli vzorky opracované.
Táto príručka porovnáva oba procesy z praktického hľadiska získavania zdrojov. Vysvetľuje, ako každý z nich funguje, kde každý funguje dobre, ako výber ovplyvňuje prísne tolerancie, aké sú náklady na pohony a ako prispôsobiť ošetrenie skutočným prevádzkovým podmienkam. Cieľom je pomôcť vám určiť povrchovú úpravu pre vás hliníkové diely od prvej revízie výkresu namiesto objavovania problémov počas overovania.
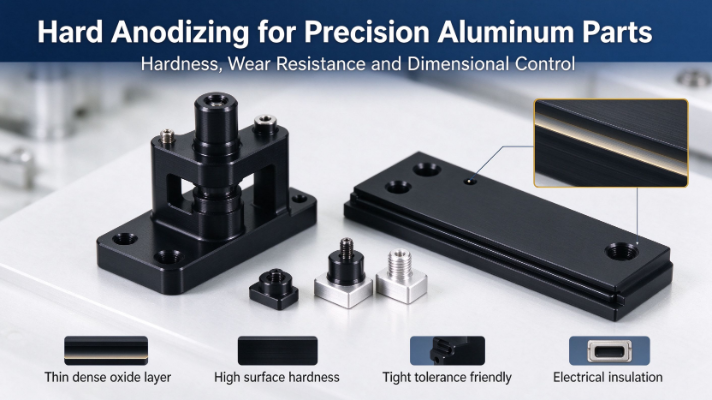
Rýchla odpoveď: Eloxovanie je zvyčajne lepšou voľbou pre funkčné povrchy s vysokou toleranciou, elektrickú izoláciu a odolnosť proti opotrebovaniu. Práškové lakovanie sa vo všeobecnosti uprednostňuje pre hrubú, jednotnú ochranu na vonkajších častiach a pre silné požiadavky na farbu a textúru.
Ako funguje eloxovanie hliníka a kam sa hodí
Elektrochemický princíp
Eloxovanie je elektrochemický proces, pri ktorom hliníková časť pôsobí ako anóda v kyslom elektrolytickom kúpeli. Pri kontrolovanom prúde, napätí a teplote sa kyslík spája s hliníkom na povrchu a vytvára poréznu vrstvu oxidu hlinitého. Táto fólia je skôr súčasťou základného kovu než samostatným povlakom, takže sa neodlupuje v bežnom zmysle. Póry potom môžu byť utesnené alebo naplnené farbivom, aby sa dosiahla široká škála farieb a zlepšený korózny výkon. Pretože fólia vyrastá zo substrátu, priľnavosť je vynikajúca a proces vyhovuje častiam, ktoré musia zachovať svoje okraje, závity a opracovanú geometriu neporušené.
Bežné typy pre presné komponenty
- Štandardná anodizácia typu II: Relatívne tenký film, ktorý ponúka dobrý vzhľad, široký rozsah farieb a spoľahlivú ochranu proti korózii. Je to obvyklá voľba pre kryty orientované na spotrebiteľa a konzoly na všeobecné použitie.
- Tvrdé eloxovanie typu III: Hrubší a hustejší film s vysokou tvrdosťou, vhodný pre klzné povrchy, vodiace prvky, rozhrania ovládačov a časti vystavené opakovanému treniu.
Pevnosť pre presné hliníkové komponenty
- Vynikajúca priľnavosť, pretože fólia vyrastá zo substrátu namiesto toho, aby na ňom sedela.
- Vysoká tvrdosť povrchu a odolnosť proti opotrebeniu, najmä pri tvrdom eloxovaní.
- Dobrá odolnosť proti korózii vo väčšine vnútorných a stredne agresívnych prostrediach.
- Vytvára tenký film, ktorý zachováva tesné rozmerové tolerancie, keď je rast správne kompenzovaný.
- Povrchová elektrická izolácia, ktorá je užitočná pre montážne prvky a dizajn uzemnenia.
- Kovová textúra s čistým, konzistentným vzhľadom na opracovaných povrchoch.
Obmedzenia plánovania
- Farbené povrchové úpravy môžu pri dlhšom vystavení UV žiareniu vyblednúť, takže nie sú ideálne na dlhodobé vonkajšie použitie.
- Pokrytie môže byť nerovnomerné v hlbokých dutinách a ostrých vnútorných rohoch, kde je obmedzený prietok elektrolytu.
- Konzistencia farieb sa stáva ťažšie kontrolovateľnou pri zložitých geometriách a dávkach zo zmiešaných zliatin.
- Tento proces nemôže skryť pórovitosť, škrabance alebo stopy po obrábaní. Má tendenciu ich odhaľovať.
Tvrdé eloxovanie si zaslúži osobitnú poznámku za precíznu prácu. Fólia vrastá čiastočne do pôvodného povrchu a čiastočne smerom von, takže sa rozmery menia na oboch stranách dielu. Výkresy musia zodpovedať tomuto nárastu kritických priemerov, závitových prvkov a oblastí lisovaného uloženia. V opačnom prípade môže správne opracovaná časť po dokončení stále spadať mimo toleranciu.
Práškové lakovanie hliníkových dielov: Proces a prednosti
Ako sa vytvára povlak
Práškové lakovanie nanáša suchý, jemne mletý polymérový prášok na hliníkový povrch pomocou elektrostatického náboja, takže častice sú rovnomerne priťahované k uzemnenej časti. Potiahnutý diel potom vstupuje do vytvrdzovacej pece, kde sa prášok roztaví, tečie a chemicky sa zosieťuje do súvislého filmu. Pretože sa počas vytvrdzovania neodparuje žiadne rozpúšťadlo, proces produkuje nízke prchavé emisie v porovnaní s mnohými tekutými náterovými systémami. Výsledkom je hrubá, rovnomerná vrstva, ktorá skryje drobné povrchové nedokonalosti a poskytuje silnú bariérovú ochranu proti vlhkosti a soli.
Hlavné výhody hliníkových komponentov
- Vynikajúca odolnosť proti korózii, najmä pre použitie vonku a pri vysokej vlhkosti.
- Široká škála matných, lesklých, textúrovaných farieb a farieb s kovovým efektom s jednotným vzhľadom.
- Hrubší film, ktorý vizuálne zakryje drobné kazy a ľahké stopy po obrobení.
- Dobrá odolnosť proti nárazu a odolnosť proti odštiepeniu pri manipulácii.
- Nízke prchavé emisie a všeobecne priaznivý environmentálny profil.
Obmedzenia, ktoré treba zvážiť
- Zloženie povlaku je oveľa hrubšie, čo môže vytlačiť kritické lícovanie mimo toleranciu, ak to nie je plánované v dizajne.
- Pomarančová kôra, inklúzie prachu a nánosy hrán sú pravdepodobnejšie na ostrých rohoch a zložitých profiloch.
- Ultra-tesné funkčné povrchy, ako sú tesniace plochy a presné otvory, sú zvyčajne maskované alebo vylúčené.
- Tvrdosť povrchu je nižšia ako pri tvrdom eloxovaní, takže povlak sa pri klznom kontakte ľahšie poškriabe.
Porovnanie výkonu vedľa seba
Nižšie uvedená tabuľka sumarizuje, ako sa tieto dva procesy správajú v rámci vlastností, ktoré najčastejšie riadia rozhodnutia o špecifikáciách. Hodnotenia sú relatívne a závisia od zliatiny, špecifikácie filmu, kvality tesnenia a živicového systému, takže by mali byť potvrdené na základe vašich vlastných testovacích požiadaviek.
| Nehnuteľnosť | Eloxovanie | Práškové lakovanie |
|---|---|---|
| Odolnosť proti korózii | Dobré, vylepšené správnym utesnením | Vynikajúce najmä v slaných alebo vlhkých podmienkach |
| Odolnosť voči opotrebovaniu a poškriabaniu | Veľmi vysoká s tvrdou anodizáciou, mierna s typom II | Stredné, hlboké škrabance môžu odhaliť základný kov |
| Elektrická izolácia | Silná, vrstva oxidu je izolant | Dobrý, závisí od hrúbky filmu a kvality vytvrdzovania |
| Vplyv rozmerovej tolerancie | Malý až stredný, rast musí byť kompenzovaný | Väčšie nánosy môžu prekročiť prísne tolerancie |
| UV stabilita | Obmedzené pre farbené povrchy, lepšie pre zatavené číre filmy | Dobré s kvalitnými polyesterovými alebo polyuretánovými systémami |
| Vzhľad | Kovový vzhľad s priesvitnými farbami | Nepriehľadné, široká škála matných, lesklých a štruktúrovaných povrchových úprav |
| Chemická odolnosť | Dobrý proti miernym chemikáliám, slabší v silne alkalických médiách | Dobré, líši sa podľa živicového systému |
| Maximálna pracovná teplota | Riadi sa hlavne stabilitou zliatiny a oxidov | Zvyčajne obmedzené živicou, často pod 150 stupňov Celzia pre štandardné systémy |
| Uskutočniteľnosť opravy | Náročné, časti sú zvyčajne odizolované a znovu spracované | Možné s úpravou, ale zladenie farieb je náročné |
Vplyv rozmerovej tolerancie
Rozmerová tolerancia je oblasť, kde je výber najdôležitejší pre presné diely. Tenký anodický film typu II má malý vplyv na väčšinu funkcií, ale tvrdá anodizácia a práškové lakovanie pridávajú merateľnú hrúbku, ktorá sa musí odpočítať od nominálneho dizajnu. Bežnou chybou je opracovanie na konečnú veľkosť výkresu a potom zistenie, že hotová súčiastka už nezodpovedá svojmu zodpovedajúcemu komponentu. Dobre vedené projekty uvádzajú, či sa každý rozmer meria pred alebo po povrchovej úprave a podľa toho maskujú funkčné povrchy.
Aplikačné scenáre v automobilovom priemysle, robotike a komponentoch UAV
Každé odvetvie kladie na hliníkové povrchy inú zmes požiadaviek. Správna povrchová úprava závisí menej od všeobecnej reputácie a viac od toho, kde diel sedí, čo sa ho dotýka a ako dlho musí prežiť. Nasledujúce scenáre odrážajú bežné vzory projektov.
Automobilové presné hliníkové diely
Kryty kamier, držiaky snímačov a chladiče čelia rozdielnym požiadavkám. Vnútorné čalúnenie a dekoratívne kryty ťažia z eloxovania typu II alebo jemného štruktúrovaného práškového lakovania pre vzhľad. Konštrukčné diely a diely susediace s hnacím ústrojenstvom často vyžadujú tvrdé eloxovanie na lícujúcich plochách a antikorózny povlak na exponovaných povrchoch. Držiaky snímača tiež vyžadujú stabilné rozmery, takže vytvorenie povlaku musí byť pred uvoľnením potvrdené na montážnom rozhraní. V automobilových programoch je povrchová úprava, ktorá prejde testovaním v soľnom spreji, ale posunie držiak snímača o niekoľko desatín milimetra, stále neúspešnou súčasťou.
Hliníkové komponenty priemyselného robota
Kĺbové kryty, časti koncového efektora a montážne rámy fungujú v dielňach, kde sú olejová hmla, rozstrek chladiacej kvapaliny a častá manipulácia bežné. Klzné a rotačné rozhrania uprednostňujú tvrdé eloxovanie kvôli jeho odolnosti proti opotrebovaniu a nízkemu riziku odlupovania. Konštrukčné rámy, ktorých sa spojovacie časti nikdy nedotýkajú, môžu používať práškové lakovanie na chemickú toleranciu a ľahké čistenie. Požiadavky na izoláciu na montážnych bodoch elektroniky často spôsobujú, že eloxované povrchy prirodzene pasujú, pretože vrstva oxidu zabraňuje neúmyselnému elektrickému kontaktu.
Hliníkový rám a konštrukčné diely UAV a dronu
Rámy dronov kombinujú vonkajšiu expozíciu, vibrácie, slnečné svetlo a neustály tlak na udržanie nízkej hmotnosti. Práškové lakovanie poskytuje silnú vonkajšiu ochranu a jasnú farebnú identitu pre škrupiny drakov, zatiaľ čo eloxovanie vyhovuje presným spojom ramien a upevňovacím rozhraniam, ktoré vyžadujú stabilné uchytenie. Farbená anodizácia je zlou voľbou pre dlhodobé používanie v exteriéri na slnku, pretože farba sa môže časom meniť. Oba procesy pridávajú hmotnosť, takže vytvorenie fólie by sa malo brať do úvahy v rozpočte na hmotnosť, ako aj v tolerančnom stĺpci.
| Scenár | Typické oblasti dielov | Odporúčaná úprava |
|---|---|---|
| Obloženie interiéru automobilov | Ozdobné kryty, konzoly panelov | Eloxovanie typu II or textured powder coating |
| Automobilové snímače a konštrukčné diely | Držiaky snímačov, chladiče, dráhy zaťaženia | Tvrdé eloxovanie na funkčných plochách, povlak na exponovaných miestach |
| Kĺby robotov a pohyblivé časti | Kryty, posuvné vedenia, rozhrania ovládačov | Tvrdé eloxovanie |
| Rámy a kryty robotov | Montážne rámy, skrine, kryty | Práškové lakovanie |
| Mušle drakov UAV | Vonkajšie kryty, odkryté konštrukčné panely | Práškové lakovanie with outdoor-rated resin |
| UAV presné spoje | Kĺby ramien, upevňovacie rozhrania | Eloxovanie with masking on fit surfaces |
Rozdelenie nákladových rozdielov
Náklady na povrchovú úpravu sú viac ako cena za štvorcový centimeter. Nastavenie, regálovanie, maskovanie a prepracovanie často tvoria väčší podiel na konečnej cenovej ponuke ako samotná chémia, najmä pri malých sériách presných dielov. Pochopenie týchto faktorov pomáha kupujúcim klásť lepšie otázky pred porovnaním cien dodávateľov.
Faktory, ktoré ovplyvňujú náklady na eloxovanie
- Zložitosť dielov vrátane hlbokých dier, vnútorných kanálov a ostrých rohov, ktoré komplikujú tok elektrolytu.
- Špecifikácia filmu, pretože tvrdá anodizácia vyžaduje dlhší čas procesu a prísnejšiu kontrolu kúpeľa ako typ II.
- Požiadavky na farbu, pretože farbenie pridáva procesné kroky a kontroly konzistencie.
- Maskovanie závitových otvorov, tesniacich plôch a oblastí elektrických kontaktov.
- Množstvo objednávky a konzistencia šarží, ktoré určujú, ako efektívne možno naplniť regály.
Faktory, ktoré ovplyvňujú cenu práškového lakovania
- Cieľová hrúbka náteru a počet vrstiev potrebný na rovnomerné pokrytie.
- Predúprava standard, which affects adhesion and therefore how reliable the finish will be in service.
- Vlastné farby alebo špeciálne efekty, ktoré zvyčajne obsahujú minimálne množstvo objednávky.
- Metódy maskovania a regálovania, najmä pre diely s mnohými malými vlastnosťami.
Ako všeobecný trend má práškové lakovanie tendenciu byť ekonomické pre väčšie jednoduché kryty, kde na kryte a vzhľade záleží viac ako na malých rozmeroch. Eloxovanie je často efektívnejšie pre malé, vysoko presné diely, kde je film tenký a povrch je skôr funkčný ako dekoratívny.
Skryté náklady na výber nesprávneho procesu
Najdrahšia povrchová úprava je taká, ktorú treba prerobiť. Zadanie nesprávneho procesu môže viesť k odmietnutiu vzoriek, prepracovaným rozmerom, oneskorenej výrobe a neúspešnej validácii. Mierne zvýšenie počiatočných nákladov na konečnú úpravu je zvyčajne malé v porovnaní s plánovaným dopadom povrchovej úpravy, ktorá nespĺňa ciele tolerancie alebo trvanlivosti. V mnohých programoch stojí jedna dávka odmietnutého prototypu viac ako celý rozpočet na konečnú úpravu na prvý výrobný rok.
Ako si vybrať medzi eloxovaním a práškovým lakovaním
Výber povrchovej úpravy sa zjednoduší, keď je rozhodnutie viazané skôr na funkciu každého povrchu než na diel ako celok. Mnoho komponentov potrebuje viac ako jedno ošetrenie a najlepšie špecifikácie zvyčajne odrážajú túto realitu.
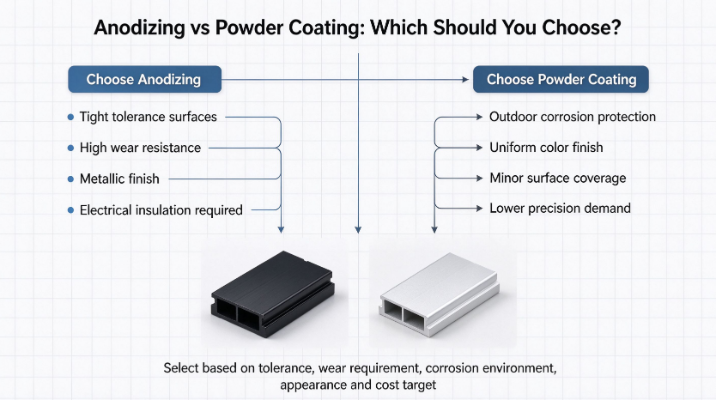
Vyberte eloxovanie, kedy
- Povrch musí mať pevné tolerancie a hrúbka filmu musí zostať malá.
- Odolnosť proti opotrebovaniu je kritická, najmä pre klzné, rotujúce alebo opakovane kontaktované povrchy.
- Je požadovaný kovový vzhľad a časť je primárne vnútorná alebo chránená.
- Pri montáži alebo spájaní prvkov je potrebná povrchová elektrická izolácia.
- Očakáva sa silné trenie alebo abrazívny kontakt, v tomto prípade je vhodnou špecifikáciou tvrdé eloxovanie.
Vyberte práškové lakovanie, keď
- Vonkajšia ochrana proti korózii a dlhodobá jednotnosť farieb sú najvyššou prioritou.
- Estetický vzhľad a textúra poháňajú dizajn.
- Drobné povrchové nedokonalosti musia byť skôr vizuálne zakryté ako odhalené.
- Kritické tolerancie sa vzťahujú len na niekoľko povrchov, ktoré možno maskovať, zatiaľ čo zvyšok dielu môže akceptovať dodatočnú zostavu.
Ďalšie možnosti, ktoré stoja za krátku zmienku
Bezprúdové nátery, systémy e-coat a suché filmy na báze PTFE môžu slúžiť aj špecifickým potrebám, ako je chemická odolnosť alebo nízke trenie. Zvyčajne sa vyberajú skôr pre špecifické požiadavky než ako univerzálne alternatívy. Dvojitá úprava, ako je tvrdé eloxovanie na funkčných plochách v kombinácii s práškovým lakovaním na vonkajších povrchoch, je bežná v náročných automobilových a robotických projektoch a často poskytuje najlepšiu celkovú rovnováhu.
Tip na maskovanie: Definujte maskovacie zóny na výkrese pre závitové otvory, tesniace plochy, uzemňovacie kontakty a priemery lisovaného spoja. Jasné popisy zabraňujú neplánovanému náteru v oblastiach, ktoré musia zostať holé alebo v úzkom rozmerovom pásme.
Bežné chyby kupujúcich
- Ignorovanie hrúbky povlaku pri plánovaní tolerancií. Výkres ukazuje holé rozmery, ale hotový diel má pridaný film. Definujte, či rozmery platia pred alebo po ošetrení.
- Špecifikácia tvrdého eloxovania len pre kozmetické diely. Tvrdé eloxovanie zvyšuje náklady a čas spracovania bez prínosu, keď diel nikdy nevidí opotrebovanie alebo klzný kontakt.
- Použitie farbeného eloxovania na dlhodobé vonkajšie použitie. Vystavenie UV žiareniu môže vyblednúť zafarbené filmy, čo je bežný problém na slnečných plášťoch dronov a vonkajších komponentoch automobilov.
- Vynechanie správnej predúpravy. Oleje, oxidy a zvyšky po manipulácii znižujú priľnavosť práškového náteru a ovplyvňujú rovnomernosť anodického filmu, čo vedie k odlupovaniu alebo nerovnomerným výsledkom.
- Neschopnosť oznámiť požiadavky na maskovanie. Bez jasných pokynov sa môžu závity naplniť povlakom a kontaktné povrchy môžu stratiť vodivosť alebo lícovať.
Vyhnúť sa týmto piatim chybám je často dôležitejšie ako výber dokonalej povrchovej úpravy, pretože väčšina povrchových porúch presných hliníkových dielov pochádza skôr z komunikačných medzier než zo samotnej chémie.
Záver: Prispôsobenie dokončenia úlohe
Univerzálna povrchová úprava hliníka neexistuje. Eloxovanie je silnejšou možnosťou pre presný funkčný výkon, vrátane úzkych tolerancií, odolnosti proti opotrebovaniu a elektrickej izolácie. Práškové lakovanie je silnejšou možnosťou pre robustnú ochranu proti korózii, jednotnú farbu a vizuálne pokrytie exponovaných povrchov. V mnohých reálnych projektoch je najlepší výsledok kombináciou oboch procesov v rôznych oblastiach tej istej časti.
Najspoľahlivejším prístupom je definovať funkčné povrchy, vlastnosti kritické z hľadiska tolerancie, environmentálne vystavenie a požiadavky na vzhľad ešte pred výberom procesu. Včasné zdieľanie výkresov, popisov tolerancií a pracovných podmienok s vaším výrobcom umožňuje plánovanie povrchovej úpravy spolu s obrábaním alebo tvarovaním. Pre projekty postavené na hliníkové komponenty kované za studena alebo presne opracovaných krytov, táto skorá koordinácia je často rozdielom medzi hladkým spustením a nákladnými revíziami.
Často kladené otázky
Q1: Mení eloxovanie rozmery hliníkovej časti?
áno. Eloxovaním prerastá vrstva oxidu čiastočne do povrchu a čiastočne smerom von, takže rozmery sa menia na oboch stranách. Filmy typu II sú tenké a zvyčajne majú malý účinok, zatiaľ čo tvrdé eloxovanie pridáva väčší rast. Výkresy by mali špecifikovať, či rozmery platia pred alebo po ošetrení, a mali by kompenzovať rast filmu na kritických prvkoch.
Q2: Je práškové lakovanie vhodné pre hliníkové diely s vysokou toleranciou?
Môže sa použiť, ale len tam, kde je hrúbka povlaku plánovaná v dizajne alebo sú zakryté kritické povrchy. Práškové lakovanie pridáva hrubší film ako eloxovanie, takže je vo všeobecnosti vhodnejšie pre kryty, kryty a rámy ako pre presné otvory, tesniace plochy alebo lisované priemery.
Otázka 3: Ktorá povrchová úprava je lepšia pre vonkajšie drony alebo vonkajšie časti automobilov?
Práškové lakovanie with an outdoor-rated resin system is usually the preferred choice for exposed exterior surfaces because it offers strong corrosion protection and good UV stability. Dyed anodizing is generally less suitable for long-term sunlit use, although sealed clear anodizing can perform well on some components.
Q4: Kedy stojí za to tvrdé eloxovanie dodatočné náklady?
Tvrdé eloxovanie sa oplatí špecifikovať, keď povrch počas svojej životnosti zažíva klzný kontakt, opakované trenie, odieranie alebo vysoké opotrebovanie. Pre kozmetické diely alebo komponenty, ktoré sa nikdy nedotýkajú iných povrchov, je zvyčajne ekonomickejšou voľbou eloxovanie typu II alebo práškové lakovanie.
Q5: Aké informácie by som mal poslať výrobcovi pred výberom povrchovej úpravy?
Zdieľajte výkresy s popismi tolerancií, zoznamom funkčných a kozmetických povrchov, očakávaným prevádzkovým prostredím, požadovanou životnosťou, akýmikoľvek potrebami elektrickej izolácie alebo uzemnenia a požiadavkami na maskovanie závitov a kontaktných plôch. Tieto informácie umožňujú výrobcovi odporučiť dokončenie a presne naplánovať kroky procesu.

-
Tel číslo
+86-0572-2210226Telefónne číslo
+86-13819283977 +86-13655726561 +86-13567228000Adresa
Budova B, Innovation and Entrepreneurship Industrial Park, č. 288, Yansan Road, Huzhou City, provincia Zhejiang, ČínaQrCode
-
Rýchle odkazy
Domov Produkty O nás Schopnosti Odvetvia Správy Kontaktujte nás -
Preskúmať
Hliníkový kryt fotoaparátu Extrúzia hliníka za studena Hliníkové diely kovania za studena -
neváhajte nás kontaktovať