
Správy z priemyslu
 Oct 23, 2026
 Uverejnil správca
Aké sú výhody CNC obrábaných komponentov z hliníkovej zliatiny a kedy má hybridný proces väčší zmysel?
Prečo inžinieri prehodnocujú obrábanie hliníka
Hliníková zliatina sa stala predvoleným materiálom pre presné mechanické, automobilové, elektronické a priemyselné diely. Spája v sebe nízku hmotnosť, dobrú tepelnú vodivosť, odolnosť proti korózii a opracovateľnosť, ktorej sa môže rovnať len málo kovov. Skutočnou otázkou pre väčšinu kupujúcich však nie je to, či použiť hliník, ale ako túto časť vyrobiť. Tlakové liatie, úplné CNC obrábanie a extrúzia za studena, po ktorej nasleduje sekundárna CNC práca, ponúkajú inú rovnováhu medzi nákladmi, presnosťou a silou a výber nesprávnej cesty môže pridať týždne k projektu alebo pridať zbytočné náklady na každú jednotku.
Táto príručka sa zaoberá výhodami CNC obrábané komponenty z hliníkovej zliatiny , situácie, kedy je čisté obrábanie tým správnym volaním, a bod, kde hybridná cesta postavená na tvárnení za studena a CNC dokončovaní vytvára silnejší obchodný prípad. Cieľ je praktický: poskytnúť dizajnérom a tímom zdrojov rámec, ktorý môžu použiť na ďalší výkres, ktorý im pristane na stole.
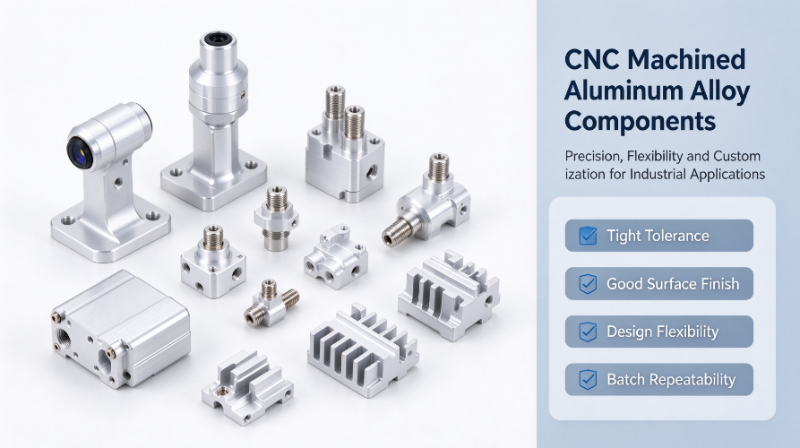
Zdroj obrázka: AI generované len na ilustračné účely.
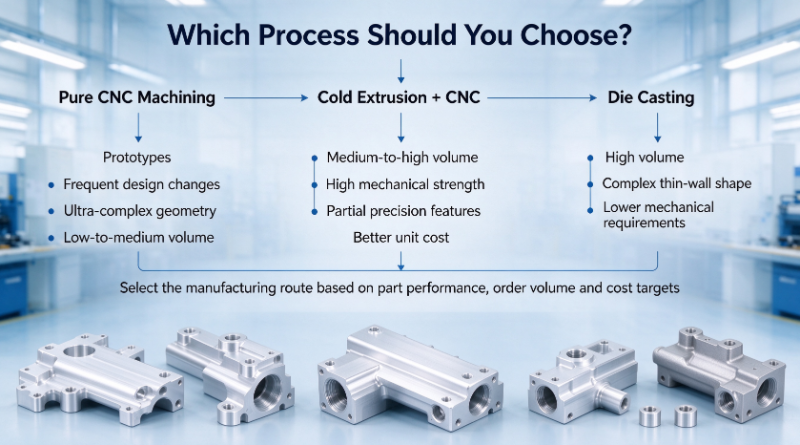
Kľúčový poznatok: čisté CNC obrábanie vyhráva flexibilitou a úzkou toleranciou, zatiaľ čo hybridný proces vyhráva, keď objem rastie a diel si zachováva relatívne jednoduché hlavné telo.
Čo definuje CNC obrábané komponenty z hliníkovej zliatiny
CNC obrábané komponenty z hliníkovej zliatiny sú diely vyrezané z plnej tyče, dosky alebo predtvarovaného materiálu pomocou počítačom riadeného frézovacieho, sústružníckeho, vŕtacieho a závitovacieho zariadenia. Program definuje každú dráhu nástroja, takže jedna sada výkresov sa môže stať hotovým dielom bez nástrojov vytvorených špeciálne pre danú geometriu. To je dôvod, prečo je tento proces tak široko používaný pre vlastné CNC presné hliníkové diely, najmä keď sa dizajn stále vyvíja.
Bežné druhy hliníka
Výber triedy riadi pevnosť, opracovateľnosť a možnosti konečnej úpravy. Nižšie uvedené triedy pokrývajú väčšinu požiadaviek na obrábané diely.
| Zliatina | Silový charakter | Obrobiteľnosť | Typické použitie |
|---|---|---|---|
| 6061 | Dobrá pevnosť, zvárateľné | velmi dobre | Rámy, konzoly, kryty |
| 6063 | Stredná pevnosť, hladký povrch | Dobre | Viditeľné kryty, chladiče |
| 7075 | Vysoká pevnosť | Dobre | Konštrukčné a vysoko zaťažiteľné diely |
| 2024 | Vysoká odolnosť proti únave | Spravodlivé | Kovania zaťažené únavou |
Typické tvary dielov
Obrábaný hliník sa používa pre širokú škálu geometrií. Medzi najčastejšie patria:
- Kryty a kryty, ktoré chránia elektroniku alebo senzory
- Konzoly a montážne dosky pre automobilové a automatizačné systémy
- Konektory, adaptéry a kvapalinové armatúry s presnými tesniacimi plochami
- Chladiče s jemnou geometriou rebier a plochými kontaktnými plochami
- Štruktúry snímačov, ktoré musia udržiavať kritické údaje v prísnych medziach
Zdroj obrázka: AI generované len na ilustračné účely.
Hlavné výhody CNC obrábaných komponentov z hliníkovej zliatiny
Výhody obrábania hliníka nie sú obmedzené na jednu vlastnosť. Prejavujú sa presnosťou, povrchovou úpravou, kvalitou materiálu, flexibilitou dizajnu a konzistenciou šarží. Na každom prínose záleží inak v závislosti od štádia projektu a objemu.
Rozmerová presnosť a tesná tolerancia
Moderné trojosové a päťosové obrábacie centrá bežne udržujú kritické vlastnosti do približne 0,01 mm. Krátke, stabilné rozmery môžu byť užšie, keď je uchytenie a teplota dobre kontrolovaná. Pretože dráha rezu je definovaná softvérom, je možné vytvárať hlboké vrecká, tenké steny a zložité obrysy bez uhlov úkosu alebo deliacich čiar, ktoré obmedzujú tvarované alebo odlievané alternatívy.
Flexibilita povrchovej úpravy a následnej úpravy
Opracovaný hliník akceptuje širokú škálu povrchových úprav. Eloxovanie dodáva odolnosť proti korózii a tvrdosť povrchu, pieskovanie poskytuje jednotný matný vzhľad, práškové lakovanie poskytuje farbu a ochranu proti opotrebeniu a chemická pasivácia udržuje povrchy vhodné tam, kde záleží na vodivosti. Čistý opracovaný povrch zvyčajne vyžaduje menej prepracovania pred eloxovaním, čo pomáha udržiavať konzistentnú farbu a vzhľad v celej dávke.
Integrita materiálu bez chýb odliatku
Pretože je diel vyrezaný z tepaného materiálu, nenesie pórovitosť, zmršťovacie dutiny alebo plynové vrecká, ktoré sa môžu vytvárať počas tuhnutia. To je dôležité pre tlakové skrine, rozdeľovače kvapalín a únavou zaťažené konzoly. Tepaný materiál tiež ponúka predvídateľnú štruktúru zrna, čo zjednodušuje overovanie pevnosti a znižuje riziko netesností objavených neskoro pri testovaní.
Sloboda dizajnu pre prototypy a nízke objemy
Výmena obrábanej časti znamená úpravu programu a nie prepracovanie oceľovej formy. Spustenie prototypu môže prejsť od výkresu k hotovým vzorkám za niekoľko dní, zatiaľ čo vývoj nástrojov na odlievanie alebo tvarovanie často trvá mnoho týždňov a predstavuje značné počiatočné investície. Pri produktoch, ktoré sú stále vo validácii, táto rýchlosť umožňuje inžinierskym tímom otestovať niekoľko geometrií predtým, ako sa zaviažu k výrobnej ceste.
Opakovateľnosť pre malé a stredné dávky
Vďaka stabilnému upínaniu, zdokumentovaným programom a kontrole počas procesu poskytuje obrábanie konzistentné výsledky v rámci sérií stoviek alebo niekoľkých tisíc dielov. Štatistické monitorovanie kľúčových rozmerov zachytí opotrebovanie nástroja skoro, takže kvalita je zachovaná bez veľkých fixných nákladov, ktoré si vyžadujú veľkoobjemové procesy.
Kde čisté CNC obrábanie dosahuje svoje hranice
Čisté opracovanie nie je odpoveďou na každý hliníkový diel. Jeho hlavným obmedzením je efektívnosť materiálu. Proces začína od bloku väčšieho ako hotová súčiastka a každá časť tohto bloku mimo finálnej geometrie sa stáva trieskami. Na súčiastkach s veľkým úberom materiálu môže byť pomer nakúpeného materiálu k hotovému dielu vysoký, čo zvyšuje náklady na materiál aj čas stroja.
- Materiálový odpad: veľká časť nakúpených zásob môže skončiť ako triesky na dieloch s hlbokým a ťažkým úberom
- Doba cyklu: hrubovanie veľkých objemov spája kapacitu CNC a spomaľuje výkon
- Jednotkové náklady: pri stredných a veľkých objemoch sa čas obrábania na diel zriedka zníži natoľko, aby kompenzoval geometriu bez zložitosti, ktorá by mohla byť tvarovaná ekonomickejšie
Nižšie uvedená tabuľka ukazuje ilustratívne rozsahy, koľko nakúpeného materiálu zvyčajne skončí v hotovej časti rôznymi cestami. Skutočné hodnoty do veľkej miery závisia od geometrie.
Ilustratívne rozsahy pre podiel nakúpeného materiálu, ktorý končí hotovým dielom.
Vytláčanie za studena Plus CNC: Hybridný prístup
Hybridná cesta využíva extrúziu za studena alebo kovanie za studena na vytvorenie takmer sieťového tvaru. Hlavné telo, náliatky a základná geometria sa formujú pri izbovej teplote pod vysokým tlakom, čo tiež zhutňuje a vyrovnáva štruktúru zŕn. CNC obrábanie potom reže len prvky, ktoré vyžadujú úzku toleranciu, ako sú ložiskové otvory, tesniace plochy, závity a montážne vzťažné body. Hotový diel si zachováva pevnosť tvárneného kovu, pričom vyžaduje oveľa menej obrábania ako diel vyrezaný úplne z tyče. Mnohé projekty využívajú kovanie hliníka za studena ako prvý krok presne z tohto dôvodu.
Výhody oproti čistému CNC
- Nižší odpad surovín, čo znižuje jednotkové náklady pre stredné a veľké objemy
- Vyššia pevnosť a hustejšia štruktúra zdedená z kroku tvárnenia za studena
- CNC čas sa sústredil na niekoľko povrchov, ktoré to skutočne vyžadujú
Výhody oproti tlakovému odlievaniu
V porovnaní s tlakovým liatím hliník tvarovaný za studena zabraňuje pórovitosti a zvyčajne ponúka lepší výkon pri únave. Vďaka tomu sa dobre hodí pre nepriepustné kryty a nosné konzoly. Tlakové liatie zostáva silnou možnosťou pre tenkostennú, zložitú geometriu pri veľmi veľkom objeme a tieto dve cesty sú podrobnejšie porovnané v samostatnom článku o extrúzii za studena a tlakovom liatí hliníka.
Hybridná cesta dáva najväčší zmysel, keď je hlavné telo relatívne jednoduché, diel vyžaduje dobrú mechanickú pevnosť, len niekoľko prvkov vyžaduje presné opracovanie a ročný objem je dostatočne vysoký na amortizáciu tvárniacich nástrojov.
Výber správneho postupu pre vás
Výber procesu je najjednoduchší, keď začnete od objemu, geometrie a rozloženia tolerancie. Tri nižšie uvedené trasy pokrývajú väčšinu hliníkových projektov.
Vyberte si čisté CNC obrábanie, keď
Projekt je prototyp alebo maloobjemová prevádzka, zmeny dizajnu sú časté, geometria je veľmi zložitá alebo je potrebná úzka tolerancia na takmer každom povrchu.
Vyberte extrúziu za studena plus CNC, keď
Hlavné telo je relatívne jednoduché, iba niektoré funkcie vyžadujú presné obrábanie, diel musí niesť značné mechanické zaťaženie a objem výroby odôvodňuje tvarovacie nástroje.
Vyberte tlakové liatie, kedy
Objem je veľmi vysoký, diel má tenké steny a zložitú odlievateľnú geometriu a mechanické požiadavky sú skôr stredné ako náročné.
Mnohé nezhody o procese pochádzajú z nejasných priorít. Ak si kresba vyžaduje toleranciu všade, úprimnou odpoveďou je obyčajne čisté obrábanie. Ak vyžaduje silu a presnosť na malom počte prvkov, hybridná cesta je často najefektívnejšia.
Typické aplikácie pre presné CNC hliníkové diely
Nasledujúce sektory sa vo veľkej miere spoliehajú na opracovaný hliník, pretože kombinujú presnosť, nízku hmotnosť a spoľahlivú povrchovú úpravu.
- Držiaky automobilových snímačov a malé konštrukčné komponenty, ktoré musia držať zarovnanie pri vibráciách
- Elektronické a komunikačné kryty vyžadujúce presnú montáž a dobrý rozptyl tepla
- Súčiastky, vodidlá a časti pohybového rozhrania pre automatizačné zariadenia
- Presné medicínske a prístrojové komponenty, kde je rozmerová stabilita kritická
- Malé nekritické hliníkové diely súvisiace s letectvom, ako sú konzoly a kryty
Praktické tipy pri získavaní opracovaných hliníkových komponentov
Jasná žiadosť o cenovú ponuku šetrí čas na oboch stranách. Nasledujúce kontroly pomáhajú kupujúcim a technikom vyhnúť sa nákladným prekvapeniam.
- Pred uvedením cenovej ponuky potvrďte triedu hliníkovej zliatiny, požiadavky na toleranciu a kontrolné normy, pretože každá z nich ovplyvňuje náklady a dodacie lehoty.
- Ujasnite si požiadavky na povrchovú úpravu a odolnosť proti korózii, vrátane farby, hrúbky a akýchkoľvek limitov vodivosti po dokončení.
- Oznámte očakávaný objem objednávok včas, aby dodávateľ mohol odporučiť čisté CNC alebo vytláčanie za studena plus CNC riešenie pre lepšiu rovnováhu medzi nákladmi a dodacou dobou.
- Overte výrobné kapacity, vrátane počtu CNC centier, rozsahu osí obrábania a dostupného zariadenia na kontrolu kvality.
- Pred schválením hromadnej výroby si vyžiadajte správu o kontrole prvého článku pre kritické presné diely.
Záver
CNC obrábané komponenty z hliníkovej zliatiny ponúkajú bezkonkurenčnú presnosť a flexibilitu dizajnu, najmä pre prototypy, malé objemy a diely so zložitou geometriou. Ich presnosť, možnosti povrchovej úpravy a bezchybný materiál z nich robia spoľahlivú voľbu pre náročné aplikácie.
Pre stredné a veľké objemy s jednoduchším hlavným telom, vytláčanie za studena plus CNC hybridná cesta často poskytuje lepšiu pevnosť, nižší odpad a konkurencieschopnejšie jednotkové náklady. Správna voľba závisí od objemu, geometrie a miesta, kde je skutočne potrebná tesná tolerancia. Ak zdieľate svoje CAD výkresy a očakávané objemy, preskúmanie procesu môže objasniť, ktorá trasa najlepšie vyhovuje vášmu projektu a ako by mala vyzerať realistická cenová ponuka.
Často kladené otázky
Q1: Akú toleranciu môžu CNC hliníkové diely dosiahnuť?
Typická výrobná tolerancia kritických prvkov je okolo 0,01 mm. Krátke, stabilné rozmery môžu byť v kontrolovanom prostredí pevnejšie, zatiaľ čo nekritické povrchy sú zvyčajne špecifikované voľnejšie, aby sa znížili náklady.
Q2: Je CNC hliník silnejší ako tlakovo liaty hliník?
Vo všeobecnosti, tvárnený materiál z tyče alebo tvarovaného materiálu ponúka rovnomernejšiu pevnosť a lepšiu odolnosť proti únave ako materiál odlievaný pod tlakom, pretože neobsahuje pórovitosť. Skutočná pevnosť stále závisí od zliatiny a tepelného spracovania, takže porovnajte konkrétne triedy a podmienky.
Q3: Aký je rozdiel medzi CNC obrábaním a extrúziou za studena pre hliníkové diely?
Vytláčanie za studena tvaruje kov pri izbovej teplote jeho pretláčaním cez matricu, čím sa vytvára hlavná geometria s veľmi malým množstvom odpadu. CNC obrábanie odstraňuje materiál na vytvorenie konečného tvaru a je najlepšie pre presné prvky a menšie objemy. Mnoho projektov používa obe postupne.
Q4: Môžete kombinovať vytláčanie za studena s CNC obrábaním?
áno. Vytláčanie za studena vytvára takmer čistý tvar a CNC obrábanie potom dokončuje kritické povrchy, ako sú otvory, tesniace plochy a závity. Táto kombinácia znižuje plytvanie materiálom a čas obrábania pri zachovaní presnosti tam, kde je to potrebné.

-
Tel číslo
+86-0572-2210226Telefónne číslo
+86-13819283977 +86-13655726561 +86-13567228000Adresa
Budova B, Innovation and Entrepreneurship Industrial Park, č. 288, Yansan Road, Huzhou City, provincia Zhejiang, ČínaQrCode
-
Rýchle odkazy
Domov Produkty O nás Schopnosti Odvetvia Správy Kontaktujte nás -
Preskúmať
Hliníkový kryt fotoaparátu Extrúzia hliníka za studena Hliníkové diely kovania za studena -
neváhajte nás kontaktovať