
Správy z priemyslu
 Oct 01, 2026
 Uverejnil správca
Prečo hliníkové kryty rozhodujú o tom, či váš automobilový senzor prežije cestu
Prečo je kryt snímača technickým rozhodnutím, nie detailom balenia
Modul kamery, ktorý vychýli dva pixely, radarová jednotka, ktorá sa prehrieva na letnej diaľnici, kryt LiDAR, ktorý sa po tlakovom umývaní zahmlieva: to nie sú poruchy snímača. Sú to poruchy bývania. V čase, keď platforma vozidla dosiahne validáciu, kryt už má zafixovanú tepelnú cestu, optický údaj, integritu tesnenia a rozpočet na koróziu na nasledujúcich pätnásť rokov.
Moderné vozidlá majú narastajúcu populáciu senzorov. Kamera, radar, LiDAR, ultrazvukové a environmentálne snímacie jednotky kladú rôzne požiadavky na kryt, ktorý ich chráni. Optický senzor sa stará o rovinnosť a rovnobežnosť. Radarový modul sa stará o rozmerovú stabilitu pri teplote. Jednotka LiDAR sa stará o odvod tepla z malého horúceho balenia. Všetky sa starajú o vlhkosť, prach, soľ a vibrácie.
Hliník sa stal predvolenou odpoveďou pre väčšinu týchto krytov, a to z dobrého dôvodu. Ponúka pomer pevnosti a hmotnosti, ktorému sa oceľ nevyrovná, tepelnú vodivosť v rozsahu 200 až 230 W/m·K, prirodzenú odolnosť proti korózii prostredníctvom pasívnej oxidovej vrstvy a plnú kompatibilitu s eloxovaním, práškovým lakovaním a laserovým zváraním. Zaujímavá inžinierska práca nie je vo výbere hliníka. Je to pri výbere ktoré vyrobený z hliníka ktoré spôsobom, držaný ktoré tolerancie.
Táto príručka pracuje so šiestimi výberovými faktormi v poradí, v akom majú tendenciu sa objavovať v reálnom programe: materiál, tolerancia a prispôsobenie, tepelné riadenie, ochrana proti vniknutiu, povrchová úprava a dodávateľský reťazec. Každá časť obsahuje otázky, ktoré stojí za to položiť výrobnému partnerovi pred rezaním nástrojov.
Základný kompromis
Každé rozhodnutie o bývaní zamieňa hmotnosť za tuhosť, toleranciu voči nákladom a tepelný výkon voči vyrobiteľnosti. Neexistuje žiadna univerzálne správna špecifikácia, iba špecifikácia, ktorá zodpovedá poruchovým režimom snímača.
Faktor 1: Výber materiálu v celom spektre hliníkových zliatin
Zliatina určuje pevnosť, tepelnú vodivosť, korózne správanie, zvárateľnosť a ako dobre bude povrch eloxovať. Nesprávna voľba sa neskôr prejaví ako odizolované nite, horúce miesto, ktoré sa nikdy nerozptýli, alebo povrchová úprava, ktorá po nanesení škvŕn.
| Zliatina | Typický profil nehnuteľnosti | Najvhodnejšie pre kryty snímačov |
|---|---|---|
| Al1070 | Vysoká čistota, veľmi vysoká tepelná vodivosť, vynikajúca laserová zvárateľnosť | Hermeticky uzavreté kryty, tepelne kritické moduly |
| 6061 | Dobrá pevnosť, vynikajúca odolnosť proti korózii, zvárateľné | Konštrukčné kryty, montážne konzoly |
| 6063 | Vynikajúca extrudovateľnosť, hladký povrch | Komplexné profily, integrované telesá chladičov |
| 7075 | Veľmi vysoká pevnosť, odolná proti únave | Držiaky pre vysoké zaťaženie a vibrácie |
Ako zúžiť výber
- Rozsah prevádzkových teplôt a špičkové tepelné zaťaženie
- Požiadavky na dráhu mechanického zaťaženia a upevňovacie prvky
- Spôsob tesnenia, najmä ak sa plánuje zváranie laserom
- Požiadavky na povrchovú úpravu a náter
- Dostupnosť v požadovanej forme pretláčania alebo výkovku
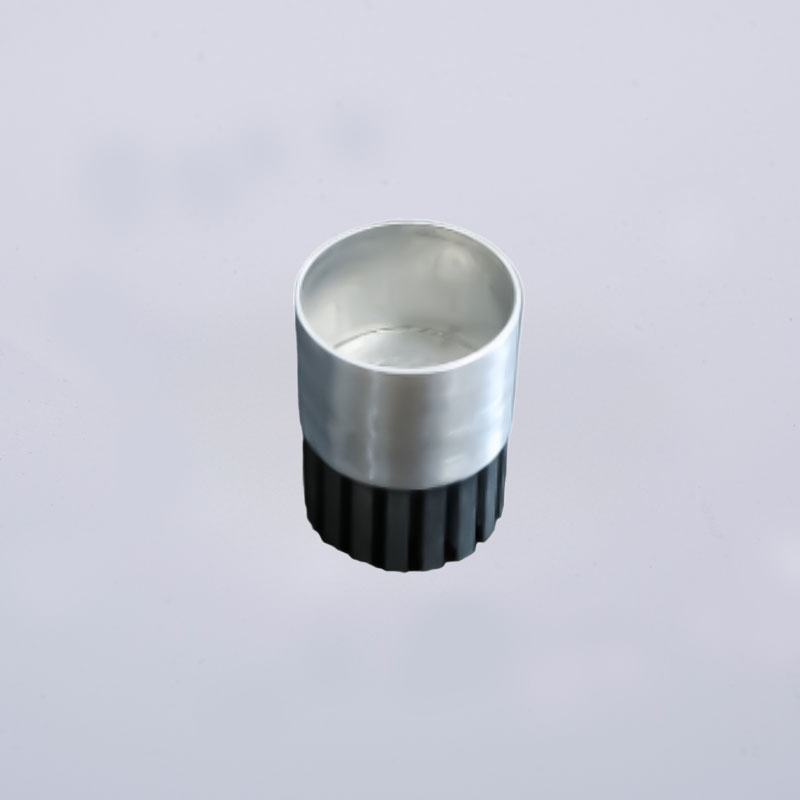
Pre tepelne kritické a hermeticky uzavreté balíčky snímačov sú často špecifikované zliatiny s vysokou čistotou, ako je Al1070, pretože kombinujú šírenie tepla so spoľahlivým laserovým zváraním. Pre konštrukčné konzoly, ktoré tiež fungujú ako chladiče, 6061 alebo 6063 zvyčajne poskytuje lepšiu rovnováhu medzi nákladmi a obrobiteľnosťou. Montážne body s vysokými vibráciami sa tlačia smerom k 7075.
Faktor 2: Rozmerová tolerancia a prispôsobenie
Puzdro snímača vykonáva dve presné úlohy naraz. Lokalizuje optické alebo elektromagnetické komponenty vo vzťahu k sebe a uzatvára tesnenie proti prostrediu. Obe zamestnania sú problémom tolerancie.
| Trieda funkcií | Typická požiadavka | Proces, ktorý to prináša |
|---|---|---|
| Všeobecné rozmery | plus alebo mínus 0,1 mm | Vytláčanie za studena alebo liatie pod tlakom |
| Kritické vlastnosti | plus alebo mínus 0,02 mm | CNC dokončovanie po tvarovaní |
| Optické montážne plochy | Rovinnosť a rovnobežnosť v mikrónovom rozsahu | Presné CNC s overením CMM |
Prečo proces tvarovania stanovuje strop
Vytláčanie za studena vytvára takmer čisté tvary s dobrou rozmerovou presnosťou a hustou štruktúrou zrna. CNC obrábanie potom prináša kritické vlastnosti do konečnej tolerancie bez narušenia celkovej geometrie. Táto kombinácia umožňuje, aby bolo puzdro konštrukčne zdravé a zároveň opticky presné.
Overenie je súčasťou špecifikácie
- Kontrola súradnicového meracieho stroja pre nulový bod a polohu
- Optické komparátory na kontrolu profilu
- Profilometria povrchu pre rovinnosť a drsnosť
- Zdokumentované záznamy o kontrole stability PPM
Praktické pravidlo
Pevné tolerancie špecifikujte len tam, kde ich snímač skutočne potrebuje. Každý mikrón extra presnosti zvyšuje čas obrábania a čas obrábania je najkontrolovateľnejšia nákladová páka v programe.
Faktor 3: Disipácia tepla a tepelné riadenie
Kamera, radar a moduly LiDAR generujú teplo nepretržite počas prevádzky. Nárast teploty znižuje presnosť, urýchľuje starnutie komponentov a zavádza teplotný posun, ktorý žiadna kalibračná rutina nedokáže úplne kompenzovať. Kryt je primárny výmenník tepla.
Princípy tepelného dizajnu
- Maximalizujte vonkajšiu plochu povrchu pre konvekciu
- Udržujte neprerušovanú cestu tepla od zdroja k vonkajšej stene
- Vyhnite sa vnútornej pórovitosti, ktorá pôsobí ako tepelná bariéra
- Prispôsobte geometriu a orientáciu plutvy smeru prúdenia vzduchu
- Voľte povrchové úpravy, ktoré neizolujú puzdro
Vplyv procesu na tepelný výkon
Studená extrúzia vytvára hustú štruktúru v podstate bez pórov. Pretože teplo musí prechádzať pevným kovom, eliminácia pórovitosti zachováva neprerušovanú tepelnú cestu. V porovnávacom testovaní za studena extrudované hliníkové kryty preukázali tepelný výkon až 2,36-krát lepší ako ekvivalentné tlakovo liate kryty, najmä preto, že tlakové liatie zavádza pórovitosť plynu, ktorá prerušuje vedenie.
| Funkcia dizajnu | Tepelný prínos |
|---|---|
| Integrované rebrá chladiča | Zväčšuje konvekčný povrch |
| Tepelné podložky alebo výplne medzier | Uzatvára vzduchové medzery medzi komponentom a stenou |
| Montážna plocha podvozku | Poskytuje sekundárnu vodiacu dráhu |
| Tenké, vodivé povlaky | Zachováva prenos tepla na povrchu |
Faktor 4: Stratégia ochrany pred vniknutím a utesnenia
Vonkajší senzor vidí dážď, rozprašovanie vozovky, prach, soľ a opakované striedanie teploty. Ochrana proti vniknutiu je to, čo udržuje interiér suchý a čistý počas celej životnosti vozidla.
| Hodnotenie | Úroveň ochrany | Typická poloha snímača |
|---|---|---|
| IP67 | Prachotesný, chránený proti dočasnému ponoreniu | Radarové a kamerové jednotky namontované na tele |
| IP68 | Prachotesný, chránený proti nepretržitému ponoreniu | Nízko namontované alebo odkryté moduly |
| IP69K | Chránené proti vysokotlakovému umývaniu pri vysokej teplote | Senzory pre úžitkové vozidlá a terénne vozidlá |
Spôsoby tesnenia a požiadavky na ich kryt
- Drážky pre O-krúžky: vyžadujú presné rozmery drážok a hladké tesniace plochy
- Tesniace kanály: potrebujú konzistentnú hĺbku kanála a povrchovú úpravu
- Laserové zváranie: vyžaduje zvariteľnú zliatinu vysokej čistoty a čisté spojovacie plochy
- Ultrazvukové zváranie: závisí od riadených energetických riaditeľov a materiálnej konzistencie
- Lepenie: citlivé na povrchovú kontamináciu a drsnosť
Tlaková tesnosť začína materiálom. Bezpórová štruktúra nemá na začiatku žiadnu únikovú cestu, a preto je pre utesnené kryty snímačov často špecifikované vytláčanie za studena. Ultrazvukové čistenie pred tesnením alebo lepením odstraňuje oleje a častice, ktoré by inak vytvorili kanál alebo slabú spojovaciu líniu.
Zapečatenie náhľadu
Väčšina únikov z poľa sa vracia späť na rozhranie, nie na sypký materiál. Geometria drážok, drsnosť povrchu a čistota si zaslúžia rovnakú pozornosť ako špecifikácia zliatiny.
Faktor 5: Povrchová úprava a odolnosť proti korózii
Vonkajšie kryty čelia posypovej soli, cestným chemikáliám, ultrafialovému žiareniu a tepelným cyklom. Povrchová úprava poskytuje odolnosť proti korózii, opotrebeniu a kvalitu vzhľadu, ktorú teraz moduly viditeľných snímačov vyžadujú.
| Liečba | Charakteristika | Kedy špecifikovať |
|---|---|---|
| Eloxovanie | Hrubá tvrdá oxidová vrstva, vynikajúca odolnosť proti korózii, farebné možnosti | Vonkajšie kryty vyžadujúce odolnosť a vzhľad |
| Práškové lakovanie | Odolná hrubá povrchová úprava, široký rozsah farieb, dobrá ochrana proti korózii | Viditeľné kryty a držiaky |
| Konverzný náter | Tenký, vodivý, vhodný na uzemnenie | Rozhrania vyžadujúce elektrickú kontinuitu |
| Laserové značenie | Trvalá identifikácia a sledovateľnosť | Číslovanie dielov a sledovanie šarží |
Výberové kritériá
- Závažnosť vystavenia životnému prostrediu a predpokladaná životnosť
- Požiadavky na vzhľad a farbu
- Potreba elektrickej vodivosti alebo izolácie
- Dostupnosť nákladov a procesov
Na povrchovej úprave pred náterom záleží viac, ako väčšina tímov očakáva. Nižšia drsnosť zlepšuje priľnavosť náteru a vytvára jednotnejší konečný vzhľad. Extrúzia za studena poskytuje vynikajúci povrch v tvare, ktorý znižuje potrebu prípravnej práce pred eloxovaním alebo práškovým lakovaním.
Faktor 6: Dodacia lehota, kapacita a spoľahlivosť dodávateľského reťazca
Vývojové cykly automobilového priemyslu sú komprimované. Kryt, ktorý príde neskoro, oneskorí validáciu, PPAP a začiatok výroby bez ohľadu na to, ako dobre je vyrobený.
Kam skutočne plynie dodacia lehota
- Dizajn a výroba nástrojov
- Vzorkovanie a schválenie prvého článku
- Plánovanie výroby a obstarávanie materiálu
- Fronta na povrchovú úpravu
- Kontrola, balenie a preprava
Otázky týkajúce sa kapacity, ktoré sa oplatí položiť
- Koľko extrúznych liniek je k dispozícii a v akom tonážnom rozsahu
- Aká je ročná kapacita jednotky
- Je CNC obrábanie vykonávané vo vlastnej réžii
- Sú eloxovanie a práškové lakovanie vykonávané v dome
- Môže dodávateľ škálovať od prototypu až po sériovú výrobu bez rekvalifikácie
Vertikálna integrácia je najsilnejším prediktorom spoľahlivosti harmonogramu. Keď sú extrúzia, extrúzia za studena, CNC obrábanie a povrchová úprava pod jednou strechou, odovzdania miznú, spätné väzby kvality sa skracujú a plán sa zastaví v závislosti od frontov tretích strán. Dlhodobé partnerstvá pre plastové a nerezové príslušenstvo ďalej zjednodušujú získavanie kompletnej zostavy snímača.
Prehľad dodávateľského reťazca
Pýtajte si kapacitné čísla, nie nároky na kapacitu. Ročná jednotková produkcia, počet liniek a tonážny rozsah sú overiteľné. Všeobecné vyhlásenia o tom, že ste výrobcom s kompletnými službami, nie sú.
Kontrolný zoznam výberu pre vlastné hliníkové kryty snímačov
| Faktor | Otázka na položenie | Ako vyzerá dobro |
|---|---|---|
| Materiál | Ktorá zliatina vyrovnáva tepelné, mechanické a korózne potreby? | Vysoko čistá zliatina pre tepelné a zváranie, 6061 alebo 6063 pre konštrukčné |
| Tolerancia | Aké tolerancie vyžadujú optické zarovnanie a tesnenie? | 0,1 mm všeobecne, 0,02 mm na kritických prvkoch |
| Termálne | Aké je tepelné zaťaženie a požadovaná tepelná cesta? | Husté, pore-free wall with integrated fins |
| Hodnotenie IP | Aké hodnotenie a spôsob tesnenia sa používa? | Materiál bez pórov, čisté rozhrania, overený zvar alebo tesnenie |
| Povrch | Aká expozícia a vzhľad sú potrebné? | Eloxovanie or powder coating matched to environment |
| Dodacia lehota | Aká je časová os od zmrazenia dizajnu po SOP? | Integrovaná extrúzia, CNC a dokončovacia kapacita |
| Kvalita | Aký cieľ PPM a dokumentácia sú potrebné? | Zdokumentovaná kontrola, údaje CMM, konzistentné PPM |
Hliníkové vytláčanie za studena vs tlakové liatie pre kryty snímačov
Toto porovnanie sa vyskytuje takmer v každom programe krytu snímača a odpoveď závisí od toho, ktorý režim poruchy je najdôležitejší.
| Atribút | Vytláčanie za studena | Odlievanie pod tlakom |
|---|---|---|
| Vnútorná pórovitosť | V podstate bez pórov | Bežná je pórovitosť plynu |
| Termálne path | Neprerušovaný, až 2,36-krát lepší v porovnávacích testoch | Prerušené pórmi a inklúziami |
| Tlaková tesnosť | Vynikajúce, žiadne únikové cesty | V niektorých prípadoch vyžaduje impregnáciu alebo utesnenie |
| Rozmerová presnosť | Dobre tvarované, vynikajúce po CNC | Dobré pre komplexnú geometriu |
| Najlepšie sedí | Utesnené kryty snímačov kritických z hľadiska teploty | Komplexné tenkostenné geometrie s nižšou tepelnou potrebou |
Tam, kde musí byť senzor hermeticky uzavretý alebo musí prepúšťať značné množstvo tepla, má vytláčanie za studena štrukturálnu výhodu, že žiadny následný proces nemôže úplne obnoviť. Tam, kde dominuje zložitosť geometrie a tepelné zaťaženie je mierne, tlakové liatie zostáva konkurencieschopné.
Často kladené otázky
Q1: Ktorá hliníková zliatina je najlepšia pre kryt automobilového snímača?
Neexistuje jediná najlepšia zliatina. Vysoko čisté zliatiny ako Al1070 vyhovujú tepelne kritickým a laserom zváraným krytom. 6061 a 6063 sú vhodné pre konštrukčné kryty a zložité extrudované profily. 7075 je vhodný pre vysoko zaťažené alebo kritické držiaky. Správna voľba vyplýva z prevádzkovej teploty, mechanického zaťaženia, spôsobu tesnenia a požiadaviek na povrchovú úpravu.
Otázka 2: Akú toleranciu možno reálne dosiahnuť na kryte snímača?
Všeobecné rozmery sa typicky držia okolo 0,1 mm po extrúzii za studena alebo tlakovom liatí. Kritické prvky môžu dosiahnuť približne 0,02 mm s CNC dokončovaním. Optické montážne povrchy často vyžadujú rovinnosť a rovnobežnosť v mikrónovom rozsahu, overené kontrolou CMM.
Otázka 3: Prečo extrúzia za studena prekonáva tepelné liatie?
Odlievanie pod tlakom zavádza do kovu pórovitosť plynu. Pórovitosť prerušuje dráhu vedenia a vytvára lokálne horúce miesta. Vytláčanie za studena vytvára hustú štruktúru v podstate bez pórov, takže teplo prechádza pevným kovom. Porovnávacie testovanie ukázalo až 2,36-krát lepší tepelný výkon pre za studena extrudované kryty.
Otázka 4: Na aké hodnotenie IP by sa malo zamerať puzdro vonkajšieho automobilového snímača?
IP67 je bežné pre radarové a kamerové jednotky namontované na tele. IP68 platí pre nízko namontované alebo nepretržite vystavené moduly. IP69K je špecifikovaný tam, kde dochádza k umývaniu pri vysokom tlaku a vysokej teplote, ako sú napríklad úžitkové vozidlá a aplikácie mimo diaľnic.
Q5: Ovplyvňuje povrchová úprava rozptyl tepla?
áno. Hrubé izolačné nátery dodávajú povrchu tepelný odpor. Eloxovacie a konverzné nátery sú vo všeobecnosti dostatočne tenké na to, aby zachovali prenos tepla, zatiaľ čo ťažké vrstvy práškového náteru by sa mali hodnotiť v porovnaní s tepelným rozpočtom.
Otázka 6: Ako možno skrátiť čas prípravy nového programu krytu snímača?
Vyberte si dodávateľa s integrovanou extrúziou, extrúziou za studena, CNC obrábaním a povrchovou úpravou. Vnútropodnikové riadenie procesov odstraňuje fronty tretích strán, skracuje vzorkovaciu slučku a znižuje riziko sklzu plánu medzi krokmi procesu.
Q7: Čo by malo byť zahrnuté v žiadosti o cenovú ponuku?
Poskytnite 3D modely a 2D výkresy s východiskovou stratégiou, preferenciou zliatiny alebo výkonnostnými požiadavkami, metódou tesnenia, cieľom hodnotenia IP, špecifikáciou povrchovej úpravy, ročným objemom a požadovanými míľnikmi dodávky. Spätná väzba DFM vo fáze cenovej ponuky často zabraňuje neskorším zmenám nástrojov.
Určenie správneho bývania začína správnymi otázkami
Puzdro snímača je súčasne tepelné zariadenie, presný prípravok, tesnenie a korózna bariéra. Každý zo šiestich faktorov uvedených vyššie sa môže stať limitujúcim v závislosti od aplikácie. Tímy, ktorým sa to podarí, sú zvyčajne tie, ktoré najskôr definujú režimy zlyhania, potom špecifikujú materiál, toleranciu, tepelný dizajn, tesnenie, povrchovú úpravu a dodávateľský reťazec voči týmto režimom zlyhania.
Pri hodnotení výrobného partnera hľadajte skôr integrovanú procesnú schopnosť ako katalóg. Extrúzia, extrúzia za studena, CNC obrábanie, ultrazvukové čistenie, povrchová úprava a úplná kontrola pod jednou strechou je to, čo premení špecifikáciu na opakovateľný diel. Rovnaká integrácia je to, čo robí hliníkové diely vytláčané za studena použiteľné pre utesnené a tepelne kritické kryty snímačov pri objeme výroby.
Pošlite výkresy a požiadavky na výkon včas. Spätná väzba DFM vo fáze cenovej ponuky je oveľa lacnejšia ako výmena nástrojov po prvom článku.

-
Tel číslo
+86-0572-2210226Telefónne číslo
+86-13819283977 +86-13655726561 +86-13567228000Adresa
Budova B, Innovation and Entrepreneurship Industrial Park, č. 288, Yansan Road, Huzhou City, provincia Zhejiang, ČínaQrCode
-
Rýchle odkazy
Domov Produkty O nás Schopnosti Odvetvia Správy Kontaktujte nás -
Preskúmať
Hliníkový kryt fotoaparátu Extrúzia hliníka za studena Hliníkové diely kovania za studena -
neváhajte nás kontaktovať