
Správy z priemyslu
 Oct 09, 2026
 Uverejnil správca
Vytláčanie za studena verzus tlakové liatie hliníka: Ktorý proces poskytuje lepšie presné diely?
Prečo výber procesu tvaruje presné hliníkové diely
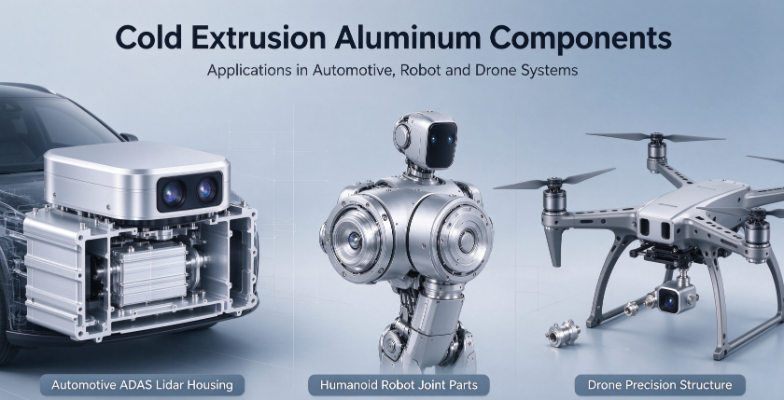
Inžinieri, ktorí navrhujú senzory asistencie vodiča, kryty lidaru, kĺby humanoidných robotov a konštrukcie dronov čelia rovnakej výzve. Hliníkový komponent v strede systému musí držať tesné rozmery, roky odolávať vibráciám a správať sa identicky od prvej jednotky až po desaťtisícku. Výrobná cesta zvolená na začiatku projektu často rozhoduje o tom, či sú tieto ciele dosiahnuteľné bez neskoršieho nákladného prepracovania.
V týchto diskusiách dominujú dva procesy: tradičné tlakové liatie a extrúzia za studena. Obidve môžu vytvárať zložité tvary v objeme, ale výrazne sa líšia vo vnútornej štruktúre, mechanickom výkone, rozmerovom ovládaní a problémoch, ktoré vytvárajú, keď sú posunuté za svoju zónu pohodlia. Kupujúci, ktorí ich považujú za vzájomne zameniteľné, často zistia rozdiel až potom, čo sa na výrobnej linke objavia poruchy v teréne alebo odpad.
Táto príručka porovnáva tieto dva procesy z hľadiska inžinierstva a nákupu. Vysvetľuje, ako každý z nich tvorí kov, kde každý funguje najlepšie, ako skutočne vyzerá nákladový obrázok a ako napísať špecifikáciu, ktorú dokáže schopný dodávateľ splniť. Kompromisy sú prezentované otvorene, vrátane situácií, keď tlakové liatie zostáva rozumnejšou voľbou.
Ako každý proces tvorí kov
Najjasnejší spôsob, ako pochopiť výkonnostnú medzeru, je pozrieť sa na fyzický stav kovu počas tvárnenia. Pri tlakovom liatí sa hliník roztaví a pod vysokým tlakom vtlačí do oceľovej formy. Pri extrúzii za studena sa pevný blok pretlačí cez matricu pri teplote miestnosti alebo blízko nej. Tento jediný rozdiel formuje takmer všetko, čo nasleduje.
Tlakové liatie hliníka
Roztavený hliník rýchlo vyplní dutinu, vďaka čomu je tlakové liatie efektívne pre zložité tenkostenné kryty. Problémom je, čo sa deje pri plnení a tuhnutí. Vzduch zachytený v tavenine a plyny uvoľňované pri ochladzovaní kovu vytvárajú pórovitosť plynu a zmršťovanie vytvára dutiny, kde hrubé časti zamrznú ako posledné. Dokonca aj dobre kontrolované procesy zanechávajú určitú vnútornú diskontinuitu a tieto dutiny sú najčastejšie v ťažších častiach dielu.
- Roztavený kov sa vstrekuje do oceľovej matrice vysokou rýchlosťou a tlakom.
- Kov sa ochladí a stuhne, pri malých častiach často za niekoľko sekúnd.
- Odliatok je vyhodený a orezaný, potom často opracovaný na kritických plochách.
- Testovanie tesnosti alebo kontrola oddeľuje diely s vnútornými dutinami.
Hliník extrudovaný za studena
Vytláčanie za studena pracuje na pevnom materiáli, takže nedochádza k žiadnemu kvapalnému stupňu a žiadnemu zmršťovaniu pri tuhnutí. Predvalok je stlačený a pretlačený cez tvarovanú matricu a kov plasticky tečie, aby nadobudol tvar matrice. Tento plastový tok má tendenciu uzatvárať vnútorné diskontinuity a vyrovnáva štruktúru zŕn pozdĺž smeru toku kovu, čo zlepšuje pevnosť v smeroch, ktoré sú pre zaťažené komponenty najdôležitejšie.
- Odrezaný blok z tepaného hliníka sa vloží do lisovacieho nástroja.
- Lis tlačí predvalok cez matricu, tvaruje steny, výstupky a dutiny.
- Tvarovaný diel je orezaný a niekedy odbúraný alebo tepelne spracovaný.
- CNC obrábanie dokončuje iba funkcie, ktoré vyžadujú konečnú presnosť.
Side by Side: Hlavné rozdiely vo výkone
Tímy obstarávateľa zvyčajne porovnávajú procesy v piatich dimenziách: hustota štruktúry, pevnosť a únavová životnosť, rozmerová presnosť s povrchovou úpravou, tepelné správanie a konzistencia šarže. V tabuľke nižšie sú zhrnuté typické výsledky. Skutočné výsledky závisia od zliatiny, geometrie, kvality nástrojov a štandardov kontroly.
| Kritériá | Tlakové liatie hliníka | Hliník extrudovaný za studena |
|---|---|---|
| Vnútorná štruktúra | Je možná plynová pórovitosť a zmršťovanie | Plne husté, uzavreté diskontinuity |
| Odolnosť proti únave | Stredný, citlivý na dutiny | Vysoká, vhodná pre cyklickú záťaž |
| Ťažnosť | Často obmedzené | Všeobecne vyššie |
| As-formoval drsnosť povrchu | Bežne okolo 1,6 až 3,2 mikrometrov Ra | Bežne okolo 0,8 až 1,6 mikrometra Ra |
| Kritické tolerančné pásmo | Často 0,1 mm alebo viac bez opracovania | Často 0,05 mm alebo lepšie na tvarovaných prvkoch |
| Vhodnosť laserového zvárania | Obmedzené pórovitosťou | Silné a konzistentné výsledky zvárania |
| Konzistencia dávky | Líši sa v závislosti od posunu procesu | Stabilný over long runs |
Hustota a výkon bez pórov
Hustota je základom väčšiny ostatných rozdielov. Pórovitosť plynu v tlakových odliatkoch nie je vždy na povrchu viditeľná, čo z nej robí skryté riziko. Kryt môže prejsť vizuálnou kontrolou a stále uniká pod tlakom, alebo môže prasknúť po niekoľkých tisíckach tepelných cyklov, pretože v blízkosti dráhy zaťaženia je medzera. Časti extrudované za studena sa úplne vyhýbajú prechodu kvapaliny na tuhú látku, takže tieto vnútorné diskontinuity sú zriedkavé. To je najdôležitejšie pre utesnené kryty snímačov a akúkoľvek časť, ktorá bude zváraná laserom, pretože kvalita zvaru do značnej miery závisí od toho, čo leží pod povrchom.
Pevnosť a odolnosť proti únave
Komponenty v kĺboch robotov a podvozku vozidla zriedka zlyhajú pri jedinom preťažení. Zlyhávajú v dôsledku miliónov malých zvratov napätia, ktoré pomaly iniciujú praskliny na slabých miestach. Pretože extrúzia za studena vytvára hustú štruktúru s usmerneným tokom zrna, únavový výkon je vo všeobecnosti silnejší, najmä v oblasti filiet, tenkých rebier a výstupkov. Tlakové odliatky môžu dosiahnuť vynikajúcu statickú pevnosť, avšak ich nižšia ťažnosť a citlivosť na vnútorné dutiny môžu skrátiť únavovú životnosť pri vibráciách.
Presnosť rozmerov a kvalita povrchu
Tlakové odliatky sa pri ochladzovaní zmenšujú a nástroje musia kompenzovať tento pohyb. Dosiahnutie úzkych tolerancií zvyčajne znamená pridanie CNC obrábania do kritických plôch, otvorov a montážnych prvkov. Vytláčanie za studena formuje diely bližšie ku konečným rozmerom a vytvára hladšie povrchy, takže sekundárne obrábanie vyžaduje menej prvkov. Menej obrábacích krokov znamená menej manipulačných úkonov, menej chýb pri upínaní a lepšie prispôsobenie zostavy.
Tepelné správanie a konzistencia šarže
Tepelný manažment je rozhodujúci pre moduly lidar a kryty senzorov, kde teplo z elektroniky musí preniknúť do vonkajšieho obalu bez vytvárania horúcich miest. Hustá stena bez dutín vedie teplo predvídateľnejšie ako stena s rozptýlenými pórmi, ktoré môžu nerovnomerne prerušiť tok tepla. Počas výrobných sérií môže drift procesu pri tlakovom liatí meniť úrovne pórovitosti od zmeny k zmene. Vytláčanie za studena má tendenciu udržiavať stabilnejší výstup, čo znižuje pracovnú záťaž pri prichádzajúcej kontrole a pomáha udržiavať počet defektov na nízkej úrovni.
Vizuálny prehľad dvoch výrobných ciest
Nižšie uvedený diagram zobrazuje postupnosť krokov v každej trase. Kľúčový rozdiel spočíva v strednom štádiu: tekutý kov tuhne v jednom prípade, zatiaľ čo pevný blok tečie plasticky v druhom prípade.
Aplikačné scenáre: Kde sa každý proces hodí
Ani jeden proces nie je všeobecne lepší. Správna voľba závisí od funkcie dielu, zaťaženia, ktoré nesie, požiadaviek na tesnenie a zváranie a objemu výroby. Usmernenie nižšie odzrkadľuje bežnú priemyselnú prax a nie pevné pravidlo a technické preskúmanie by malo potvrdiť každý prípad.
Kde tlakové liatie zostáva dobrou voľbou
- Nízko presné kryty, v ktorých je veľkorysá rozmerová tolerancia a na vzhľade povrchu záleží viac ako na vnútornej celistvosti.
- Neštrukturálne kryty a škrupiny, ktoré nesú malé zaťaženie a nevyžadujú tesnenie pod tlakom.
- Veľmi zložitá tenkostenná geometria pri veľkom objeme, kde náklady na nástroje na diel sú dominantným faktorom.
- Projekty, kde sa dizajn stále mení, a rýchle iterácie nástrojov sú dôležitejšie ako dlhodobé údaje o únave.
Tam, kde extrúzia za studena prináša jasné výhody
- Kryty Lidar a telá automobilových kamier, ktoré musia zostať utesnené a rozmerovo stabilné počas teplotných cyklov.
- Konštrukčné časti humanoidného robota, ktoré zažívajú nepretržitý vratný pohyb a musia odolávať únavovému praskaniu.
- Komponenty dronu nesúce vysoké dynamické zaťaženie, kde záleží na hmotnosti a spoľahlivosti.
- Časti vyžadujúce zváranie laserom alebo vysokú vzduchotesnosť, kde hustý základný materiál zlepšuje konzistenciu zvaru.
Obrázok nákladov: Jednotková cena verzus celkové náklady
Bežný predpoklad hovorí, že tlakové liatie je vždy lacnejšie. To platí pre jednotkovú cenu jednoduchého dielu vo veľmi veľkom objeme, ale celkové náklady zahŕňajú šrot, prepracovanie, kontrolu, sekundárne obrábanie, návratnosť na mieste a inžiniersky čas strávený riešením problémov s kvalitou. Nižšia kótovaná cena sa môže stať drahšou možnosťou, keď sa spočítajú tieto skryté náklady.
Vytláčanie za studena si zvyčajne vyžaduje vyššie počiatočné investície do nástrojov a starostlivejšie nastavenie predvalkov a lisu. Jeho sila spočíva vo výnose a predvídateľnosti. Keď je odmietnutých menej dielov, je potrebných menej obrábacích operácií a výstup zostáva konzistentný počas zmien, náklady na dobrý diel sa môžu počas životnosti programu priaznivo porovnávať. Kupujúci by si mali vyžiadať odhady celkových nákladov na vlastníctvo, a nie porovnávať samotné jednotkové ceny.
Dizajnové tipy na špecifikáciu presných hliníkových dielov
Bez ohľadu na to, akú trasu si vyberiete, jasná špecifikácia znižuje riziko. Výkresy, ktoré popisujú funkciu, nielen geometriu, pomáhajú dodávateľom odporučiť správny proces a včas označovať problémy. Tímy, ktoré spolupracujú so spoľahlivými hliníkové diely vytláčané za studena dodávateľ často získa najviac zo skorých preskúmaní dizajnu.
- Identifikujte, ktoré prvky nesú záťaž, tesnenia alebo vedú teplo, a označte ich na výkrese ako kritické.
- Prechody hrúbky steny špecifikujte jemne, aby ste predišli koncentrácii napätia pri prudkých zmenách.
- Definujte drsnosť povrchu len tam, kde je dôležitá, ako sú tesniace plochy a sedlá ložísk.
- Uveďte metódu kontroly vnútornej integrity, ako je testovanie tesnosti alebo rezanie vzoriek.
- Uveďte očakávaný objem výroby a ročnú prognózu, aby si dodávateľ mohol naplánovať nástroje a kapacitu.
- Pred uvoľnením nástrojov sa dohodnite na pláne kontroly prvého článku a kritériách prijatia.
Bežné chyby, ktorým sa treba vyhnúť
- Utiahnutie každej tolerancie na rovnakú hodnotu, čo zvyšuje náklady bez zlepšenia funkcie.
- Ignorovanie únavových zaťažení pri návrhu a kontrola len statickej pevnosti.
- Ponechanie voľby procesu otvorenej bez toho, aby sa dodávateľovi poskytli požiadavky na výkon.
Čo hľadať u dodávateľa presného hliníka
Znalosť procesov je len časťou obrazu. Dodávateľ vyrábajúci presné hliníkové komponenty pre náročné odvetvia by mal byť schopný preukázať kontrolu v celom reťazci od polotovaru až po hotový diel. Kontrolný zoznam uvedený nižšie pomáha kupujúcim zhodnotiť spôsobilosť pred tým, ako sa zaviažu k projektu.
- Skúsenosti s extrúziou za studena a CNC obrábaním ako integrovaným pracovným postupom a nie samostatnými subdodávateľskými krokmi.
- Schopnosť zdokumentovanej kontroly vrátane merania rozmerov, kontroly povrchu a testovania vnútornej integrity.
- Procesy čistenia a povrchovej úpravy vhodné pre utesnené alebo zvárané zostavy.
- Ochota kontrolovať výkresy, navrhovať úpravy dizajnu a podporovať vlastné programy OEM aj ODM.
- Prehľadné záznamy o riadení procesov, ktoré ukazujú, ako sa udržiava konzistentnosť šarží počas dlhých výrobných sérií.
Záver: Priradenie procesu k výkonnostnému cieľu
Pre presné diely, ktoré musia zostať husté, rozmerovo stabilné a odolné voči únave počas dlhej životnosti, ponúka extrúzia za studena štrukturálne výhody, ktorým sa tlakové liatie len ťažko vyrovná. Tlakové liatie si stále zasluhuje svoje miesto v jednoduchších, menej namáhaných a veľkoobjemových aplikáciách, kde jeho rýchlosť a hospodárnosť nástrojov dáva zmysel. Najlepšie rozhodnutie začína funkciou dielu a nie názvom procesu.
Ak váš ďalší projekt zahŕňa kryty snímačov, konštrukcie robotov alebo komponenty dronov, podeľte sa o nákresy a požiadavky na výkon čo najskôr. Podrobný prehľad geometrie, zaťaženia a potrieb tesnenia ukáže, ktorá trasa vyhovuje, a overenie vzorky to potvrdí pred začatím plnej výroby.
Často kladené otázky
Q1: Je extrúzia za studena vždy drahšia ako tlakové liatie?
Nie nevyhnutne. Vytláčanie za studena si zvyčajne vyžaduje vyššie počiatočné náklady na nástroje a nastavenie, ale môže znížiť celkové náklady, keď sa zošrotuje menej dielov, je potrebných menej obrábacích krokov a návratnosť na poli klesá. Porovnanie celkových nákladov na vlastníctvo poskytuje presnejší obraz ako samotné porovnanie jednotkových cien.
Q2: Môžu sa hliníkové diely odlievané pod tlakom používať v utesnených alebo vodotesných krytoch?
Áno, so správnym návrhom, riadením procesu a testovaním tesnosti. Vnútorná pórovitosť v hrubších častiach však môže vytvárať únikové cesty, ktoré je ťažké vizuálne zistiť. Pri krytoch s prísnymi požiadavkami na tesnenie často znižuje hutný základný materiál toto riziko a zlepšuje konzistenciu.
Otázka 3: Prečo je dôležitá odolnosť proti únave pre časti robotov a dronov?
Tieto časti sú vystavené opakovanému zaťaženiu počas pohybu a vibrácií. Únavové trhliny zvyčajne začínajú pri malých defektoch alebo koncentráciách napätia a rastú pomaly počas mnohých cyklov. Hustá, smerovo zarovnaná štruktúra zŕn pomáha oddialiť iniciáciu trhlín, čo predlžuje životnosť pri nepretržitom pohybe.
Q4: Akú toleranciu môže dosiahnuť extrúzia za studena na kritických funkciách?
Na mnohých tvarovaných prvkoch sú dosiahnuteľné tolerancie okolo 0,05 mm alebo lepšie, v závislosti od geometrie, materiálu a stavu nástroja. Finálne opracovanie môže vylepšiť vlastnosti, ktoré si vyžadujú ešte prísnejšiu kontrolu. Včasná diskusia s dodávateľom pomáha nastaviť realistické tolerancie pre každú funkciu.
Otázka 5: Ako sa rozhodnem, ktorý proces špecifikovať pre nový dizajn?
Začnite zoznamom funkčných požiadaviek: zaťaženie, tesnenie, zváranie, prenos tepla a očakávaný objem. Ak je diel štrukturálny, utesnený alebo kritický z hľadiska únavy, vytláčanie za studena si zaslúži seriózne hodnotenie. Ak je diel jednoduchý, nekritický a vyrába sa vo veľmi veľkom objeme s veľkorysými toleranciami, tlakové liatie môže byť ekonomickejšie. Výber môže potvrdiť testovanie vzorky na oboch trasách.

-
Tel číslo
+86-0572-2210226Telefónne číslo
+86-13819283977 +86-13655726561 +86-13567228000Adresa
Budova B, Innovation and Entrepreneurship Industrial Park, č. 288, Yansan Road, Huzhou City, provincia Zhejiang, ČínaQrCode
-
Rýchle odkazy
Domov Produkty O nás Schopnosti Odvetvia Správy Kontaktujte nás -
Preskúmať
Hliníkový kryt fotoaparátu Extrúzia hliníka za studena Hliníkové diely kovania za studena -
neváhajte nás kontaktovať