
Správy z priemyslu
 Oct 16, 2026
 Uverejnil správca
Prečo za studena extrudovaný hliník vedie dizajn krytu kamery ADAS: materiály, procesy a sprievodca výberom
Kamera smerujúca dopredu na modernom vozidle je umiestnená za čelným sklom, kde čelí mrazivým nociam, slnkom vyhrievaným prístrojovým doskám, neustálym vibráciám, postreku vozovky a soli. Kryt okolo objektívu a obrazového snímača musí udržiavať stabilné optické zarovnanie počas všetkých týchto podmienok. Keď zlyhá, príznaky sa prejavia ako rozmazaná detekcia, driftujúca kalibrácia alebo zahmlievanie vlhkosti vo vnútri šošovky a každá z nich môže oslabiť asistenčnú funkciu vodiča, ktorú kamera podporuje.
Táto príručka porovnáva hlavné materiály a výrobné postupy pre kryt automobilovej kamery , vysvetľuje, kam ktorá možnosť zapadá v rámci pokročilých asistenčných systémov vodiča (ADAS), a poskytuje inžinierom a nákupným tímom praktický kontrolný zoznam pre výber dodávateľa. Dôraz sa kladie skôr na technické kompromisy než na titulkové tvrdenia, pretože správna voľba závisí od triedy fotoaparátu, tepelného prostredia a očakávaného objemu výroby.
Zdroj obrázka: AI generované len na ilustračné účely.
Prečo na bývaní záleží viac, ako vyzerá
Kryt je mechanickou referenciou pre celý modul kamery. Prvky objektívu sú umiestnené v zarovnávacích oknách meraných v desiatkach mikrometrov a obrazový snímač musí zostať rovnobežný s optickou osou v celom rozsahu prevádzkových teplôt. Malý posun v sedle objektívu zmení zaostrenie a zorné pole, čo následne ovplyvňuje, ako presne následné algoritmy detegujú značenie jazdných pruhov, chodcov a iné vozidlá.
Dizajnéri tiež musia zvládnuť teplo generované snímačom a procesorom, vlhkosť, ktorá kondenzuje na studených optických povrchoch, a montážne zaťaženie prenášané cez držiak čelného skla. Pretože puzdro sedí medzi všetkými týmito silami, jeho materiál a výrobná cesta určujú, akú rezervu má optický dizajn v skutočnosti.
Základné požiadavky na výkon
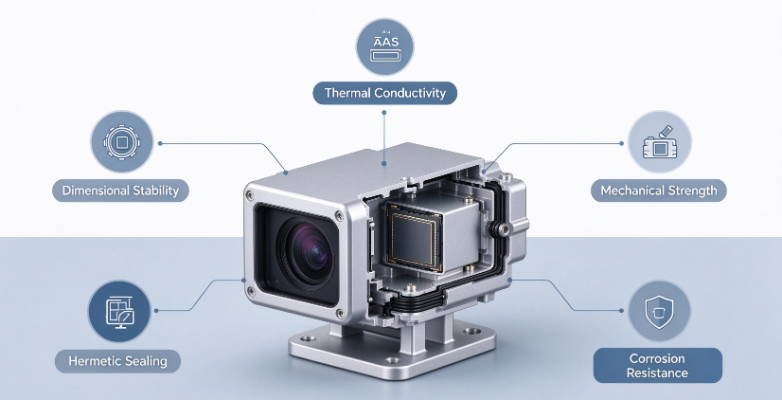
Väčšina programov hodnotí bývanie podľa piatich výkonnostných oblastí. Každá oblasť má priamy vplyv na kvalitu obrazu alebo spoľahlivosť poľa, takže kompromisy by sa mali robiť zámerne a nie štandardne.
- Rozmerová stabilita. Sedlo objektívu a nulový bod snímača musia zostať v polohe po opakovanom tepelnom cyklovaní, pretože drift sa premieta priamo do chyby kalibrácie.
- Tepelná vodivosť. Teplo zo snímača potrebuje účinnú cestu preč od optiky, inak v teplých dňoch stúpa tmavý prúd a zvyšuje sa šum obrazu.
- Mechanická pevnosť a únavová životnosť. Kryt musí odolávať vibráciám, nárazom od úlomkov vozovky a dlhodobej únave spôsobenej nepretržitým montážnym namáhaním.
- Hermetické tesnenie a odolnosť proti korózii. Tesnenia a zvary musia udržiavať vlhkosť počas celej životnosti vozidla, vrátane vystavenia cestnej soli a autoumyvárni.
- Dodržiavanie systému kvality. Sériové programy zvyčajne vyžadujú systém riadenia kvality automobilov, sledovateľnosť šarží, predloženie PPAP a veľmi nízku chybovosť meranú v dieloch na milión.
Váha týchto požiadaviek sa mení s aplikáciou. Zadná kamera môže uprednostňovať náklady a balenie, zatiaľ čo snímač smerujúci dopredu používaný na núdzové brzdenie potrebuje vynikajúce tepelné správanie a tesniaci výkon, pretože následky jeho zlyhania sú závažnejšie.
Materiálové možnosti krytov kamier
Výber materiálu stanovuje hornú hranicu tepelných a konštrukčných vlastností pred tým, ako sa prijme akékoľvek výrobné rozhodnutie. V tabuľke nižšie sú zhrnuté štyri možnosti, ktoré sa najčastejšie zvažujú pre kryty kamier.
| Materiál a cesta | Tepelná vodivosť | Riziko zapečatenia | Typická aplikácia |
|---|---|---|---|
| Technický plast (PBT alebo PC-ABS) | Veľmi nízka | Nízka až stredná | Zadné kamery základnej úrovne |
| Tlakovo liaty hliník (ADC12 alebo A380) | Mierne | Vysoké riziko pórovitosti | Nákladovo orientované kryty strednej triedy |
| Hliník extrudovaný za studena 6061 | Dobre | Nízka | Štrukturálne zaťažené kryty strednej až vyššej triedy |
| Hliník extrudovaný za studena 1070 | Veľmi vysoká | Veľmi nízka | Špičkové predné kamery, ktoré potrebujú šírenie tepla |
Technické plasty (PBT a PC-ABS)
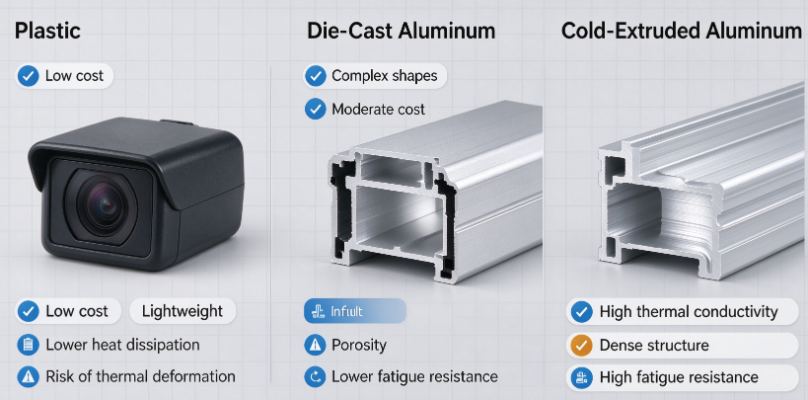
Plastové kryty ponúkajú nízke náklady na nástroje, nízku hmotnosť a slobodu pri vytváraní zložitých vonkajších tvarov. Dobre fungujú pre fotoaparáty nižšej triedy, kde optická konštrukcia toleruje mierny nárast teploty. Hlavnými obmedzeniami sú slabá tepelná vodivosť, ktorá zachytáva teplo v blízkosti snímača, a tečenie pri zvýšených teplotách, čo môže pomaly posúvať sedlo objektívu počas životnosti vozidla.
- Výhody: nízke jednotkové náklady, zložitá geometria, jednoduchá integrácia montážnych prvkov
- Obmedzenia: zlé šírenie tepla, tečenie pri trvalej teplote, obmedzená tuhosť
Tlakovo liaty hliník (ADC12 a A380)
Tlakové liatie je atraktívne pre stredné až veľké objemy, pretože rýchlo vytvára takmer čisté tvary. Avšak rýchle tuhnutie roztaveného hliníka často zanecháva vnútornú pórovitosť a zmršťovanie. V utesnenom optickom kryte sa tieto dutiny môžu stať únikovými cestami a nespojitá štruktúra zŕn znižuje únavu pri vibráciách. Niektoré programy akceptujú tlakovo liate diely so sekundárnou úpravou, ale záťaž na overenie tesnenia je podstatne vyššia.
Tváraný hliník na vytláčanie za studena (1070 a 6061)
Tepaný hliník začína ako pevný predvalok, ktorý je vytvorený extrúziou za studena, ktorá plasticky deformuje kov bez jeho roztavenia. Výsledkom je kontinuálny tok zŕn, ktorý sleduje tvar dielu a hustá štruktúra steny takmer bez pórov. Alloy 1070 ponúka veľmi vysokú tepelnú vodivosť, vďaka čomu je silným kandidátom na predné kamery, ktoré musia efektívne šíriť teplo snímača a môžu byť zvárané laserom pre hermetické zostavy. Zliatina 6061 poskytuje vyššiu pevnosť a je vhodná pre kryty, ktoré prenášajú väčšie montážne zaťaženie alebo vyžadujú väčšiu tuhosť konštrukcie.
Najlepšie sa hodí pre vysokokvalitný ADAS Husté steny bez pórov Nepretržitý tok obilia
Porovnanie tepelného správania
Tepelná vodivosť je často prvou vecou, ktorú inžinieri skúmajú pri porovnávaní materiálov krytu, pretože určuje, ako rýchlo sa teplo pohybuje zo snímača na vonkajší povrch. Nižšie uvedená tabuľka zobrazuje typické hodnoty izbovej teploty pre vyššie uvedené materiály. Skutočné hodnoty sa líšia v závislosti od teploty zliatiny, tepelného spracovania a geometrie steny, preto si ich overte podľa údajov dodávateľa.
Medzera medzi tvárneným hliníkom a technickým plastom je zhruba tri rády, a preto sa plastové kryty spoliehajú na tepelné cesty cez meď PCB alebo externé chladiče. Tlakovo liaty hliník ponúka významné zlepšenie oproti plastu, no jeho pórovitosť môže lokálne znížiť efektívny tepelný výkon. Za studena extrudovaný 1070 poskytuje najpriamejšiu tepelnú cestu, ktorá pomáha udržiavať stabilnú teplotu snímača pri trvalom slnečnom svetle a vysokom zaťažení procesora.
Zdroj obrázka: AI generované len na ilustračné účely.
Výrobné procesy pre hliníkové kryty kamier
Vo výrobe hliníkových krytov pre fotoaparáty dominujú tri výrobné trasy. Každý z nich má odlišný profil nákladov, presnosti, metalurgickej kvality a dodacej lehoty a najlepšia voľba závisí od toho, ako program vyvažuje tieto faktory.
Vysokotlakové odlievanie
Roztavený hliník sa vstrekuje do oceľovej matrice pod vysokým tlakom, čím sa v jednom výstrele vytvoria zložité kryty. Časy cyklov sú krátke a jednotkové náklady rýchlo klesajú s objemom. Hlavnými nevýhodami sú plynová a zmršťovacia pórovitosť, obmedzené možnosti tepelného spracovania, pretože zachytený plyn expanduje pri vysokej teplote, a potreba testovania tesnosti každej časti. V prípade utesneného optického krytu tieto nevýhody zvyčajne prevažujú nad cenovou výhodou, keď sa program posunie nad rámec kamier základnej úrovne.
Kompletné CNC obrábanie z masívneho bloku
Obrábanie puzdra z masívneho tyčového materiálu poskytuje vynikajúcu rozmerovú kontrolu a úplne sa vyhýba chybám odliatku. Kompromisom je plytvanie materiálom, ktoré môže presiahnuť polovicu pôvodného bloku, spolu s dlhými časmi cyklu a vyššími nákladmi na diel. Úplné opracovanie má zmysel pre prototypy, veľmi malé objemy alebo extrémne tesné vlastnosti, ale sériovú výrobu je ťažké ospravedlniť.
Sekundárne CNC obrábanie za studena Extruzia Plus
Táto cesta spája metalurgické výhody tvárnenia za studena s presnosťou cieleného obrábania. Proces sa vo všeobecnosti riadi sekvenciou uvedenou nižšie.
- Príprava predvalkov. Tepané hliníkové polotovary sú rezané a žíhané do konzistentných východiskových podmienok, ktoré stabilizujú tvárniacu silu a správanie zrna.
- Studená extrusion. Slimák sa sformuje pri izbovej teplote do takmer sieťového pohára alebo tela. Tu vytvorený súvislý tok zŕn dáva stene pevnosť a hustotu.
- Presnosť CNC. Obrobené sú iba kritické prvky, ako je sedlo šošovky, vzťažný bod snímača a tesniaca drážka, vďaka čomu je úber materiálu nízky a náklady sú pod kontrolou.
- Povrchová úprava a čistenie. Ultrazvukové čistenie odstraňuje zvyšky po obrábaní a eloxovanie dodáva odolnosť proti korózii a stabilný povrch pre lepidlá alebo tesnenia.
- Záverečná kontrola. Každá časť je kontrolovaná na netesnosť, kritické rozmery a stav povrchu, pričom sledovateľnosť sa zaznamenáva na úrovni šarže.
Hlavnými výhodami sú pevnosť a hustota lepšia ako tlakové liatie, stabilné tepelné správanie z hustej steny a nákladová štruktúra, ktorá sa dobre škáluje pre stredné až veľké objemy. V porovnaní s úplným obrábaním je výťažnosť materiálu oveľa lepšia a dodacia lehota je pri sériovej výrobe kratšia. Pre mnoho programov ADAS, dobre ovládateľný za studena extrudovaný hliníkový kryt ponúka najvyváženejšiu kombináciu výkonu a spracovateľnosti.
Použitý príklad: Výber trasy pre prednú kameru
Zvážte program kamier smerujúcich dopredu plánovaný na niekoľko stoviek tisíc jednotiek ročne, s požiadavkou na tesniaci výkon pri teplotnom cykle a soľnom spreji. V počiatočnej pilotnej fáze prešlo tlakovo liate puzdro kontrolou rozmerov, ale počas kontroly hélia po teste vykazovalo prerušované úniky a hlavná príčina bola vysledovaná v mikropórovitosti v blízkosti drážky tesnenia. Prepracovanie prostredníctvom impregnácie a dodatočného skríningu netesností zvýšilo náklady a predĺžilo plán validácie.
Keď sa program prepol na za studena extrudované telo 1070 s opracovanou tesniacou drážkou, poruchy úniku zmizli v rovnakej testovacej sekvencii a tepelný profil na snímači sa výrazne zlepšil pri trvalej prevádzke pri vysokom zaťažení.
Poučenie nespočíva v tom, že tlakové liatie je v každom prípade nevhodné, ale že požiadavka na tesnenie a tepelné zaťaženie by mali riadiť výber trasy predtým, ako sa prijmú rozhodnutia o nástroji. Prehodnotenie rozhodnutia neskoro v programe je oveľa drahšie ako správne nastavenie požiadavky na začiatku.
Kontrolný zoznam výberu pre inžinierov a kupujúcich
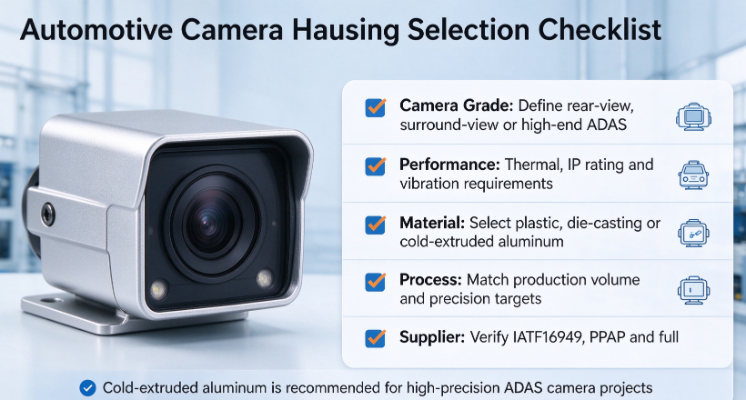
Štruktúrovaný prehľad pomáha tímom vyhnúť sa drahým prekvapeniam. Pri výbere koncepcie a kvalifikácii dodávateľa je možné použiť nasledujúcich päť krokov.
- Definujte stupeň fotoaparátu. Ujasnite si, či kryt slúži na pohľad dozadu, na priestorový pohľad alebo na vysokokvalitnú funkciu dopredu, pretože to nastavuje základnú líniu teploty a tesnenia.
- Stanovte si kvantifikované výkonnostné ciele. Zadajte rozsah prevádzkovej teploty, úroveň ochrany proti vniknutiu, profil vibrácií a maximálny povolený posun šošovky.
- Priraďte výrobnú cestu k programu. Vyberte si plastové alebo tlakové liatie pre vstupné kamery riadené nákladmi a zvážte extrúziu za studena so sekundárnym obrábaním, keď sú kritické tepelné a tesnenia.
- Audit dodávateľa. Overte si certifikáciu manažérstva kvality, materiálové certifikáty, schopnosť kompletnej kontroly a skúsenosti s PPAP.
- Pozrite si hlavné riziká. Netesnosť spôsobená pórovitosťou, tepelná deformácia a nekonzistentnosť medzi jednotlivými dávkami by sa mali riešiť skôr pri preskúmaní návrhu, ako by sa mali objaviť počas validácie.
Bežné úskalia pri obstarávaní bývania
Mnoho problémov pri získavaní zdrojov pochádza zo zamerania sa na to, čo je najjednoduchšie merať. Nasledujúce chyby sa v programoch pre fotoaparáty objavujú opakovane a stojí za to sa im vyhnúť.
- Kontrola iba tolerancií výkresu. Puzdro môže spĺňať všetky rozmery na výkrese a stále zlyháva kvôli vnútorným dutinám alebo nespojitosti zŕn, ktoré neboli nikdy skontrolované.
- Ignorovanie efektov cyklovania teploty. Rozmerový posun, ktorý sa objaví po opakovanom tepelnom vystavení, často zostáva nepovšimnutý, ak validácia pokrýva iba jednu teplotu.
- Podceňovanie schopnosti procesu. Dodávateľ bez zdokumentovanej sledovateľnosti šarží alebo záznamov PPAP môže mať problém prejsť zákazníckym auditom, dokonca aj s dobrými prototypovými dielmi.
- Výber len podľa jednotkovej ceny. Nižšie náklady na kus možno rýchlo kompenzovať prepracovaním, šrotovaním, vystavením záruky a oneskoreným uvedením na trh.
Naša schopnosť pre vlastné hliníkové kryty kamier
Pre tímy, ktoré vyvíjajú kamery smerujúce dopredu alebo kamery s priestorovým pohľadom, by mal praktický partner kombinovať vytláčanie za studena s presným obrábaním, ponúkať materiálové možnosti ako 1070 a 6061 a udržiavať systém kvality v súlade s očakávaniami automobilového priemyslu. Zostavy vzoriek, úplná kontrola rozmerov, testovanie netesností a dokumentácia PPAP by mali plynulo prejsť od prototypu k sériovej výrobe. Inžinieri, ktorí chcú porovnať možnosti pre svoj vlastný program, môžu zdieľať výkresy a výkonnostné ciele na skorú technickú kontrolu.
Záver
Nízkonákladové pozície kamier môžu byť často obsluhované technickým plastom alebo tlakovo odlievaným hliníkom za predpokladu, že požiadavky na teplo a tesnenie sú skromné. Vysokovýkonné kamery ADAS najviac ťažia zo za studena extrudovaného hliníka, ktorý kombinuje vysokú tepelnú vodivosť, husté steny a stabilné únavové správanie s presnosťou potrebnou na zarovnanie šošoviek. Správne riešenie závisí od kvality fotoaparátu, environmentálneho profilu a objemu výroby a skoré, štruktúrované rozhodnutie chráni výkon aj harmonogram. Pre hlbší pohľad na prispôsobené možnosti si pozrite hliníkový kryt fotoaparátu rozsah a prediskutujte svoje požiadavky s technickým tímom.
Zdroj obrázka: AI generované len na ilustračné účely.
Často kladené otázky
Otázka 1: Je vytláčanie za studena praktické pre projekty krytov kamier ADAS s nízkym objemom?
Môže byť, hoci ekonomika závisí od geometrie dielu a investície do nástrojov. Nízkoobjemové programy často kombinujú štandardné extrudované telo s obrábanými prvkami, vďaka čomu je obrábanie jednoduché a zároveň poskytuje štruktúru zrna a tesniaci výkon sériovej cesty.
Q2: Aké povrchové úpravy sú k dispozícii pre hliníkové kryty kamier?
Bežné možnosti zahŕňajú eloxovanie na odolnosť proti korózii a stabilitu povrchu, po ktorom nasleduje tesnenie alebo náter, ak je to potrebné. Výber povrchu by mal byť potvrdený metódou tesnenia, pretože tesnenia, lepidlá a laserové zvary majú odlišné požiadavky na stav povrchu.
Otázka 3: Aké tolerancie možno dosiahnuť na sedle šošovky s vytláčaním za studena a CNC?
Sedlo šošovky a základ snímača sa bežne vyrábajú presným obrábaním, takže dosiahnuteľná tolerancia sa riadi skôr procesom obrábania než samotným vytláčaním. Zarovnávacie okná v desiatkach mikrometrov sú typickým cieľom pre moduly smerujúce dopredu a konečná hodnota by mala byť dohodnutá počas preskúmania návrhu na základe optickej sady.

-
Tel číslo
+86-0572-2210226Telefónne číslo
+86-13819283977 +86-13655726561 +86-13567228000Adresa
Budova B, Innovation and Entrepreneurship Industrial Park, č. 288, Yansan Road, Huzhou City, provincia Zhejiang, ČínaQrCode
-
Rýchle odkazy
Domov Produkty O nás Schopnosti Odvetvia Správy Kontaktujte nás -
Preskúmať
Hliníkový kryt fotoaparátu Extrúzia hliníka za studena Hliníkové diely kovania za studena -
neváhajte nás kontaktovať